ワイヤハーネス組立のためのワイヤ準備:切断、皮剥き、検査
ワイヤ切断長さ管理、絶縁皮剥き、導体端部検査、および信頼性の高い圧着・はんだ接続を支える品質チェックに関する実践的なエンジニアリング参考資料。許容基準は、適用される IPC/WHMA-A-620 改訂版、端子適用仕様、および顧客図面に照らして検証する必要があります。
1. ワイヤ準備とは何か、なぜ重要なのか
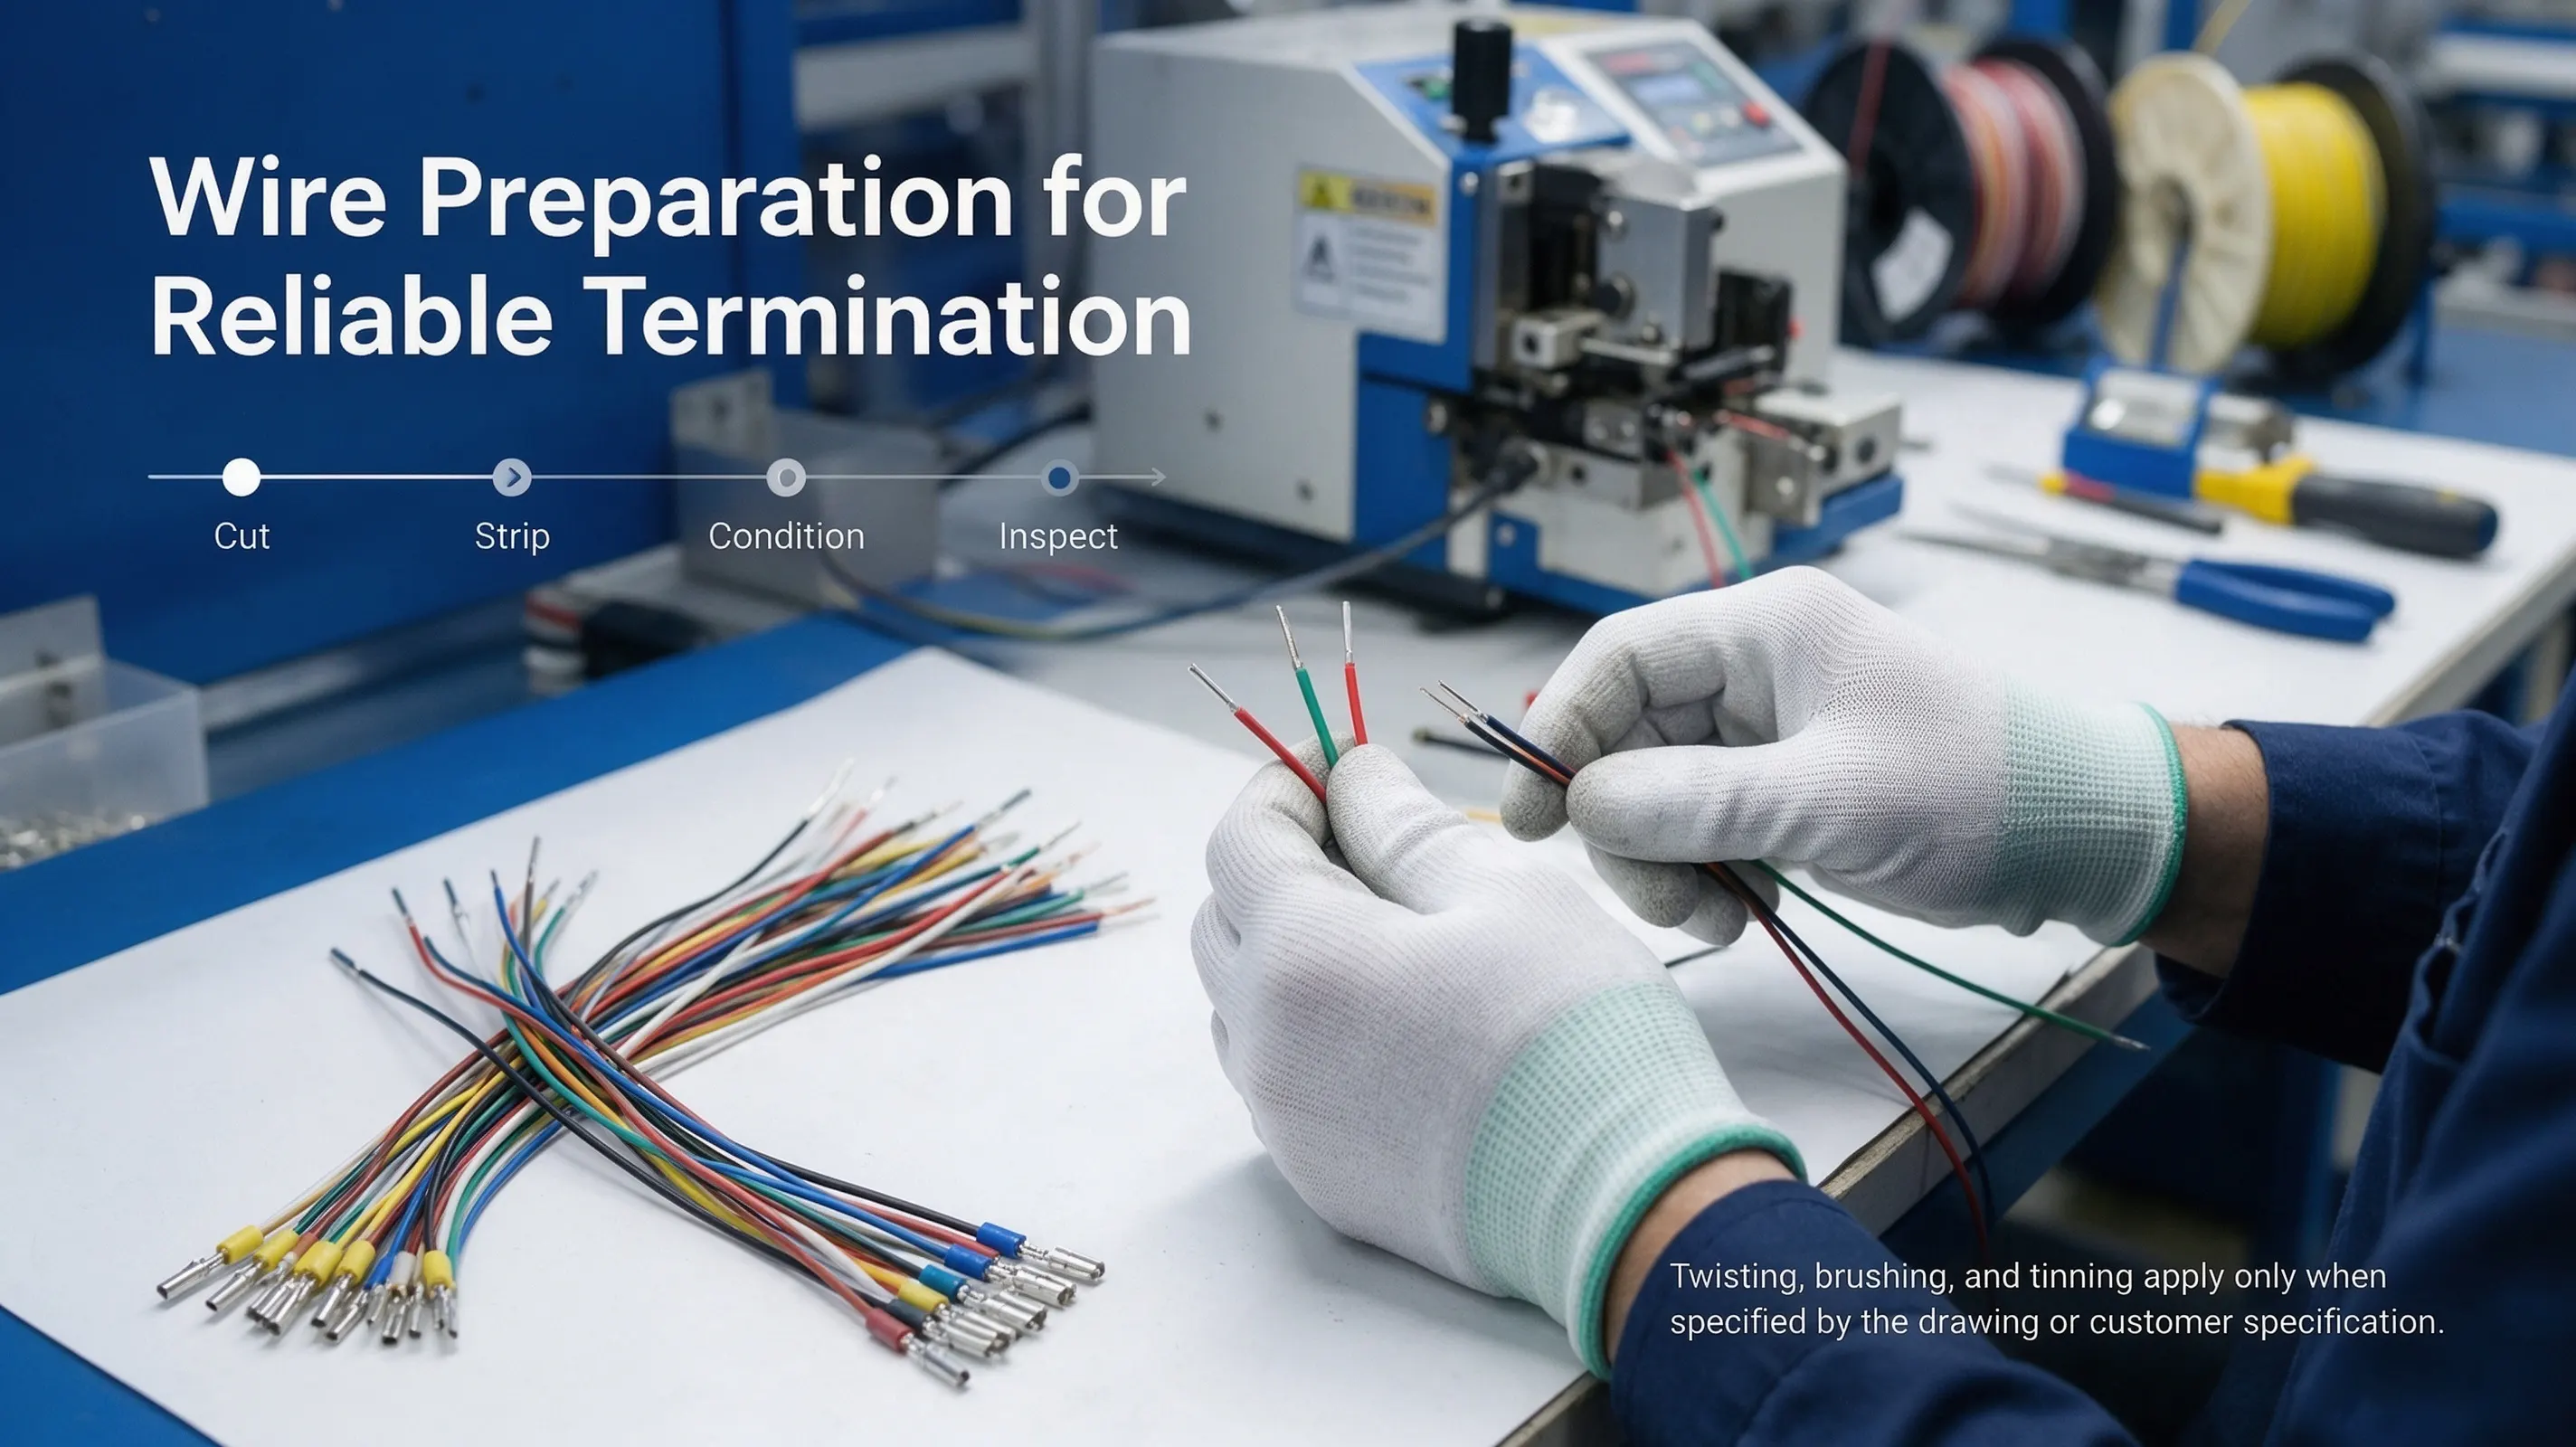
ワイヤ準備は、リールからのバルクワイヤを、端子圧着、はんだ付け、またはコネクタ挿入に適した、切断長さに合わせて皮剥きされた導体端部に変換する上流工程です。これには3つの主要な操作が含まれます:長さに合わせた切断、絶縁皮剥き、および導体端部の処理(図面で指定されている場合は、軽い撚り、ブラッシング、または錫メッキ)。
ワイヤ準備はハーネス製造の最初のステーションにすぎませんが、下流のすべての接合部の機械的および電気的信頼性に直接影響します。IPC/WHMA-A-620 は、導体準備および終端関連プロセスを含む、ケーブルおよびワイヤハーネス組立品の工作品質および許容要件を規定しています。適用される基準は常に、顧客が指定した改訂版に照らして検証する必要があります。
重要な原則: 圧着またははんだ接合部は、それが捕らえる導体と同じ強さしかありません。損傷した素線、不正確な皮剥き長さ、絶縁損傷は、終端前に特定する必要があります。準備中に導体が損傷すると、下流の処理で元の状態に戻すことはできません。
2. ワイヤ準備工程フロー
生リールから圧着準備完了ワイヤまでの標準的な順序を以下に示します。すべてのステップがすべてのプロジェクトに適用されるわけではありません — 撚り、ブラッシング、錫メッキは、特定の図面または顧客仕様にのみ記載される条件付き操作です。
3. ステップバイステップの工程
3.1 長さに合わせた切断
最初の操作では、リールからワイヤを矯正装置に通し、指定された分岐長さに切断します。長さの精度は、組立治具上および車両または最終機器でのハーネスの適合に直接影響します。
主要パラメータ:
- 切断長さ公差は、製品図面または顧客仕様で定義されます。参考として、多くの自動車図面では短い分岐で ±5 mm、長い配線で ±10 mm を使用しています — これはプロジェクト固有であり、普遍的な IPC 要件ではありません。
- 切断端は、すべての素線が圧着バレルに完全に収まるように、導体軸に対して合理的に直角である必要があります。
- 巻き出し張力は、絡まりを防ぎながら、導体のくびれや絶縁の変形を避ける必要があります。
設備: 少量の場合は手動カッター。中量の場合は半自動切断皮剥き機。大量生産の場合は全自動切断皮剥きライン(例:Komax、Schleuniger)。工程計画で要求される場合は、統合された長さ検証付き。
3.2 絶縁皮剥き
皮剥きは、終端のために導体を露出させるために、ワイヤ端から正確な長さの絶縁を除去します。皮剥き長さは、端子またはスプライス適用仕様によって決定されます — ワイヤサイズだけで自由に選択されるものではありません。
例示的な皮剥き長さ範囲(初期参考用):
以下の表は、計画用の一般的な開始範囲を示しています — 普遍的な許容値ではありません。最終的な皮剥き長さは、端子メーカーの適用図面および顧客ハーネス図面から確認してください。これは、圧着バレルの形状、絶縁圧着の設計、素線構造、および必要な導体ブラシ(絶縁圧着を超えて露出した導体)によって異なります。
|
ワイヤサイズ (mm²)
|
例示的な皮剥き範囲
|
典型的な用途
|
最終値の確認場所
|
|---|---|---|---|
|
0.35 – 1.0 mm²
|
~2.0 – 3.0 mm
|
オープンバレル信号端子
|
端子適用図面 / 圧着仕様
|
|
1.0 – 2.5 mm²
|
~3.0 – 4.5 mm
|
電源 / 信号シール端子
|
端子適用図面 / 圧着仕様
|
|
4.0 – 6.0 mm²
|
~4.5 – 5.5 mm
|
バッテリー / 主電源ケーブル
|
端子適用図面 / ラグ仕様
|
|
10.0 mm² 以上
|
~6.0 – 8.0 mm
|
大電力ラグ / バスバー
|
ラグ / 端子メーカー仕様
|
皮剥き方法:
- 機械式(ブレード)皮剥き: 2枚または4枚のブレードで絶縁に切り込みを入れ、引き剥がします。最も一般的。ブレードの定期的な検査と交換が必要です。
- 熱式皮剥き: 制御された熱を使用して絶縁を除去し、機械式ブレードでは砕ける特定のワイヤ構造および絶縁材料(例:PTFE、シリコーン)に適している場合があります。工程パラメータ — 温度と接触時間 — は、絶縁残留物、導体損傷、または材料特性の望ましくない変化を避けるために、特定のワイヤで検証する必要があります。
- レーザー皮剥き: マイクロワイヤおよび航空宇宙用途向けの精密アブレーション。素線への損傷は最小限ですが、設備コストは高くなります。
3.3 導体端部の処理
皮剥き後、露出した素線は終端前に処理が必要な場合があります。
3.3.1 撚り
撚り線導体は皮剥き中に広がることがあります。軽い再撚りは、元の導体撚りピッチを変更したり、素線を加工硬化させたりしない限り、素線をまとめるために使用できます。許可された再撚り後、導体は過度の変形や終端を妨げる可能性のある緩んだ素線なしに、元の素線撚りピッチを保持する必要があります。
3.3.2 ブラッシング
素線を整列させ、はみ出した素線を除去するためのブラッシングは、工程、導体構造、および端子適用仕様で要求される場合にのみ使用されます。これはすべての細素線ワイヤのデフォルトステップではなく、過度に積極的なブラシは素線を損傷したり、導体撚りピッチを変更したりする可能性があります。
3.3.3 バードケージング(欠陥)
バードケージングは、不正確な皮剥きブレードクリアランス、過度の引張力、または鈍いブレードによって引き起こされる素線の外側への広がりです。これは素線が圧着バレルに均一に収まるのを妨げ、圧着の一貫性と引張性能を低下させます。予防には、正しいブレードゲージの選択、正しい機械設定、および定期的なブレード検査が必要です。
3.4 錫メッキ(条件付き操作)
錫メッキ — 皮剥きされた導体端部のはんだ付け — は、指定された終端プロセスまたは顧客要件で要求される場合にのみ実行する必要があります。その適合性は、導体、端子、および接合方法について確認する必要があります。現代の自動車圧着接続は、一般に裸(錫メッキされていない)銅導体で検証されており、錫メッキは日常的な圧着ハーネスのデフォルト要件ではありません:導体を硬化させ、脆い金属間化合物層を導入する可能性があります。特定の接合部に錫メッキが適用されるかどうかを決定するには、常に図面と端子/圧着適用仕様に従ってください。
4. 重要な準備欠陥とその判断方法
以下の表は、最も一般的なワイヤ準備欠陥、その典型的な原因、検査方法、および許容判断の基準を示しています。許容基準とは、適用される IPC/WHMA-A-620 改訂版、端子適用仕様、および顧客図面を指します — ここででっち上げられた一般的な数値限界ではありません。
|
欠陥
|
典型的な原因
|
検査方法
|
許容基準
|
|---|---|---|---|
|
素線の切り傷または切断
|
不正確なブレード深さ、誤ったブレードゲージ、摩耗したブレード
|
拡大目視検査;初品 / サンプルの断面
|
適用される IPC/WHMA-A-620 基準および顧客仕様
|
|
バードケージング(素線の広がり)
|
不正確な皮剥き設定、過度の引張力、鈍いブレード
|
皮剥き端の目視検査
|
適用される工作基準;素線はバレルに均一に収まる必要があります
|
|
皮剥きショルダーの絶縁切り傷または傷
|
ブレードが深すぎる、皮剥き長さ設定点エラー
|
目視および寸法チェック
|
ワイヤ仕様および顧客要件;絶縁の完全性を維持する必要があります
|
|
過剰皮剥き(導体が長すぎる)
|
皮剥き長さ設定点エラー
|
端子図面に対する長さ測定
|
端子適用図面
|
|
皮剥き不足(絶縁が圧着バレルに入る)
|
皮剥き長さ設定点エラー
|
長さ測定;必要に応じて圧着断面
|
端子適用図面 — 絶縁は導体圧着領域に入ってはなりません
|
|
角度のある / 不規則な切断端
|
鈍い切断ブレード、ワイヤがストッパーに当たっていない
|
目視検査
|
バレル内で素線を完全に捕捉するために設定された工程要件
|
|
絶縁の変形または圧縮
|
過度の供給張力、ダイ圧が高すぎる
|
目視および寸法チェック
|
ワイヤ仕様;絶縁壁厚および柔軟性は設計限界内に保つ必要があります
|
5. 設備選定ガイド
|
生産量
|
典型的な設備クラス
|
生産上の考慮事項
|
|---|---|---|
|
プロトタイプ / 少量
|
手動ワイヤカッター + ハンドストリッパー
|
低投資;精度は作業者の技能に依存;R&Dおよび一品組立に適しています
|
|
中量
|
半自動切断皮剥き機
|
再現可能な設定;皮剥き長さと切断長さをプログラム;リリース前に実際の能力を検証
|
|
大量
|
全自動切断皮剥き + 圧着機
|
高い再現性;工程内モニタリングとロットトレーサビリティをサポート;ベンダー指定の精度は、実際のワイヤと端子での工程能力調査によって確認する必要があります
|
6. 工程内品質管理
ワイヤ準備チェックは、切断長さ、皮剥き長さ、および導体状態を検証します。圧着チェックは、完成した端子接続の品質を検証します。
6.1 ワイヤ準備管理
- セットアップ時の初品検査 — 機械設定、ワイヤ交換、またはブレード交換後:図面 / 端子仕様に対して切断長さと皮剥き長さを測定;拡大鏡で皮剥き端の素線切り傷、バードケージング、絶縁損傷を検査;品質計画で要求される場合はサンプルを断面検査。
- 日常的な工程内チェック — リスク、工程能力、および顧客要件によって定義された頻度で、切断長さ、皮剥き長さ、および皮剥き端の外観を定期的に検証。IPC/WHMA-A-620 は単一の普遍的な検査頻度を規定していません;それは責任ある品質システムによって設定されます。
- ブレードとツーリングの状態 — 摩耗や切り傷がないかブレードを定期的に検査し、設備 / ブレードメーカーの推奨交換間隔に従ってください。固定されたサイクル数に依存するのではなく、観察された欠陥傾向に基づいて間隔を調整してください。
6.2 圧着工程管理(下流)
- 圧着高さモニタリング — 定義された間隔で測定され、傾向が追跡されます;これは圧着設定パラメータであり、準備パラメータではありません。
- 引張強度テスト — 適用される仕様(例:自動車用非絶縁圧着の SAE/USCAR-21)に従った破壊サンプリング。引張結果は、端子、圧着ツーリング、ワイヤ準備、および圧着高さの複合状態を反映します — 準備が原因であると仮定するのではなく、体系的に調査してください。
- 圧着断面分析 — 初品および定義された間隔で、端子適用仕様および適用される圧着標準に照らして許容判断 — 通常、変形と素線の包含を検証;適用可能な特定のボイド基準は、普遍的な規則ではなく、それらの文書によって定義されます。
7. 適用される標準とその適用方法
|
標準
|
この記事における合理的な範囲
|
|---|---|
|
IPC/WHMA-A-620
|
導体準備、皮剥き、素線状態、および終端関連外観を含む、ケーブルおよびワイヤハーネス組立品の工作品質および許容要件。常に顧客が指定した改訂版を参照してください;改訂履歴は IPC によって発行されています。
|
|
SAE/USCAR-21
|
自動車低電圧電気システムにおける非圧着 / 非絶縁端子圧着接続の性能仕様。圧着接続性能(引張、断面、温度サイクルなど)を検証します — 独立したワイヤ切断または皮剥き許容標準ではありません。
|
|
LV214 および類似の OEM 規格
|
顧客固有の自動車ハーネス要件。顧客図面または仕様が明示的に要求する場合にのみ適用してください。
|
|
UL 486A-486B
|
ワイヤコネクタおよびラグの安全要件とその引張試験方法。終端製品が認証範囲内にある場合にのみ関連します;一般的なワイヤ準備工作標準ではありません。
|
8. 生産におけるワイヤ準備工程の検証
生産開始前に、製品図面および端子適用仕様に照らして準備設定を検証してください。正確な記録と頻度は、顧客および内部品質システムによって定義されます:
- 図面から設定。 顧客ハーネス図面および端子適用仕様から直接、切断長さ、皮剥き長さ、および必要な導体端部処理をロードしてください — 記憶や別のプロジェクトからではなく。
- 初品を生産。 小さなサンプルを実行し、校正された工具で切断長さと皮剥き長さを測定;拡大鏡で皮剥き端を検査;必要に応じてサンプル圧着を断面検査。
- 設定を記録。 トレーサビリティのために、ワイヤロット、機械設定、ブレードゲージ、初品測定値、および検査員の身元を記録してください。
- 変更時に再検証。 ワイヤタイプ、ツーリング、または機械パラメータの変更後、影響を受ける準備設定を再検証してください。再検証の範囲は管理計画および顧客要件に従い、必要な場合は初品承認を行ってください。
- 異常時に封じ込め。 欠陥傾向が現れた場合、影響を受けるロットを隔離し、根本原因を特定し、修正し、リリース前に初品検証を再実行してください。
9. よくある質問
オープンバレル端子付き 0.5 mm² ワイヤにはどの皮剥き長さを使用すべきですか?
端子メーカーの適用図面から始めてください — 皮剥き長さは、ワイヤサイズだけでなく端子形状によって定義されます。計画参考として、0.5 mm² 信号ワイヤは一般に 2–3 mm の範囲に入りますが、生産設定点は検証済みの端子仕様から取得し、初品で確認する必要があります。
素線が1本切り傷付きでも許容されますか?
適用される IPC/WHMA-A-620 改訂版、導体タイプ、および顧客のクラス / 追加要件によって異なります。素線を切断しない微小な切り傷は、一部の基準では条件付きで許容される場合がありますが、完全に切断された素線は許容されません。プロジェクトの標準図面および顧客仕様に照らして判断してください;疑わしい場合は、端部を切り落として再度皮剥きしてください。
熱式皮剥きと機械式皮剥きの違いは何ですか?
機械式皮剥きはブレードで絶縁に切り込みを入れ、引き剥がします — 迅速で経済的ですが、ブレード調整に敏感です。熱式皮剥きは制御された熱を使用し、機械的に砕ける特定の絶縁材料により適している場合がありますが、残留物や導体特性の変化を避けるために、その特定のワイヤで温度と接触時間を検証する必要があります。ワイヤの絶縁タイプと検証済みの工程に基づいて方法を選択してください。
10. まとめ
ワイヤ準備は、下流の圧着およびはんだ接続が設計どおりに機能できるかを決定する上流管理です。製品図面および端子仕様から切断長さと皮剥き長さを設定し、皮剥きされた導体状態を適用される工作標準および顧客要件の許容基準内に保ち、初品およびすべての管理された変更で設定を検証してください。すべての結果を適用される IPC/WHMA-A-620 改訂版、端子適用図面、および顧客仕様に照らして判断してください — 一般的な数値限界ではありません。