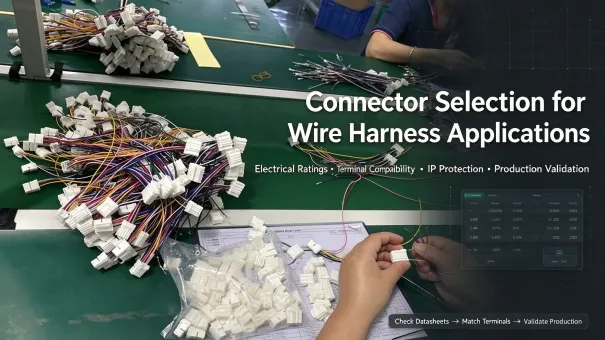
La sélection des connecteurs affecte les performances électriques, la fiabilité mécanique, la protection environnementale et la fabricabilité d'un faisceau de câbles. Un connecteur inadapté peut provoquer une surchauffe, un contact intermittent, une infiltration d'eau ou des défauts d'assemblage. Ce guide technique consolide des critères pratiques axés sur la fabrication pour la sélection des connecteurs de faisceaux de câbles, couvrant les règles électriques et mécaniques critiques, les normes de classification IP basées sur l'environnement, les limites d'application des connecteurs courants, les flux de travail de sélection standardisés et les exigences de validation de production de masse pour aider les ingénieurs à éviter les défaillances courantes sur le terrain.
1. Facteurs Clés dans la Sélection des Connecteurs de Faisceaux de Câbles
La sélection professionnelle des connecteurs rejette la correspondance de paramètres généralisée basée sur les séries. Toutes les spécifications de performance doivent être vérifiées par rapport aux fiches techniques des numéros de pièce spécifiques, en tenant pleinement compte des conditions de déclassement, de la configuration d'assemblage et de la compatibilité de production. Les dimensions d'évaluation principales sont résumées ci-dessous.
1.1 Performance Électrique et Règles de Déclassement
Les valeurs de courant et de tension nominales ne peuvent pas être appliquées universellement à toute une série de connecteurs. La capacité de transport de courant réelle est déterminée par la taille du contact, le calibre de fil AWG correspondant, la température ambiante, la charge simultanée de plusieurs broches et l'élévation de température admissible.
La vérification électrique pratique couvre quatre éléments principaux. Les courants nominaux continus et de crête nécessitent un déclassement thermique pour les environnements de travail à haute température afin de prévenir la surchauffe. La tension de tenue diélectrique doit dépasser la tension de fonctionnement du système pour éviter le claquage de l'isolation. Une faible résistance de contact stable minimise la génération de chaleur opérationnelle à long terme. Pour les circuits haute vitesse et haute fréquence, l'impédance du connecteur et les caractéristiques de ligne de transmission doivent être alignées sur les exigences de conception de l'interface ; un contrôle d'impédance approprié réduit les réflexions de signal et préserve l'intégrité du signal.
1.2 Performance Mécanique et Fiabilité Structurelle
La fiabilité mécanique se concentre sur la durabilité spécifique à l'application plutôt que sur des affirmations de cycle de vie universelles. La tolérance aux cycles d'accouplement varie considérablement selon le sous-modèle et les conditions de test ; les dispositifs électroniques grand public portables nécessitent des connecteurs à cycle élevé, tandis que les faisceaux fixes industriels et automobiles privilégient la résistance aux vibrations.
Deux structures anti-desserrage clés assurent la stabilité de la connexion à long terme. Les mécanismes de verrouillage secondaire fixent les terminaux à l'intérieur du boîtier pour empêcher leur sortie, tandis que les dispositifs d'Assurance de Position du Connecteur (CPA) confirment l'accouplement complet et éliminent les connexions incomplètes sous vibration et torsion soutenues. Toutes les sélections doivent réserver un espace d'installation suffisant et une décharge de contrainte de routage pour éviter les interférences d'assemblage et les dommages par fatigue des fils.
1.3 Protection Environnementale et Indices IP Normalisés
Les plages de température de fonctionnement dépendent du numéro de pièce, sans norme universelle pour les séries automobiles ou industrielles. Les ingénieurs doivent confirmer les limites de température à partir des fiches techniques officielles et appliquer le déclassement de courant pour les environnements à température extrêmement élevée.
Les indices de protection IP suivent des conditions de test normalisées strictes et ne peuvent pas être liés à des industries spécifiques ou à des séries de connecteurs. IEC 60529 définit les codes IP généraux des enveloppes, tandis que ISO 20653:2023 spécifie les exigences IP des véhicules routiers, y compris les règles de nettoyage à haute pression pour les indices avec suffixe “K”. IP54 offre une protection de base contre les éclaboussures et la poussière pour les environnements intérieurs abrités. IP6X offre une performance totalement étanche à la poussière, et IPX7 offre une protection contre l'immersion temporaire pour les assemblages entièrement accouplés. IP69K s'applique exclusivement aux scénarios de lavage par pulvérisation à haute pression et haute température typiques des châssis automobiles et des processus de nettoyage industriels. La terminologie IP doit strictement correspondre aux normes certifiées pour éviter de confondre les spécifications IP69, IP69K et IPX9K. Pour les environnements marins et chimiques corrosifs, la sélection dépend des caractéristiques du milieu, du placage des contacts et de la résistance chimique du matériau du boîtier plutôt que d'hypothèses génériques sur les matériaux.
1.4 Compatibilité des Fils, Terminaux et Outillage
La correspondance complète du système des terminaux, fils, accessoires d'étanchéité et outillage de sertissage calibré est obligatoire pour les assemblages de faisceaux qualifiés. Des numéros de pièce de terminaux, des sections de conducteur ou des diamètres extérieurs d'isolation de câble incompatibles provoquent directement un sertissage non qualifié, une connexion virtuelle et un détachement du fil. Les joints personnalisés et les bouchons de cavité doivent s'adapter précisément aux diamètres extérieurs des câbles pour garantir l'étanchéité du faisceau et la stabilité à long terme.
2. Types de Connecteurs et Limites d'Application Pratiques
La sélection des connecteurs est guidée par les exigences plutôt que par des stéréotypes de marque ou de série. Différents sous-modèles au sein d'une même série ont des limites de performance distinctes ; tous les paramètres d'application nécessitent une vérification de la fiche technique au niveau de la pièce.
Électronique grand public et commerciale : Molex Micro-Fit 3.0 et la série JST sont largement utilisés pour les faisceaux d'alimentation et de signal à faible puissance compacts dans les appareils électroménagers et les dispositifs intelligents. Les courants nominaux varient considérablement selon le numéro de pièce, le calibre du fil, la température et la charge des broches. Aucune valeur de courant universelle de série ne s'applique, et tous les paramètres de travail nécessitent une confirmation ciblée de la fiche technique.
Automobile et équipements lourds : La série automobile TE Connectivity et les connecteurs DEUTSCH DT prennent en charge les environnements véhiculaires et industriels sévères. Les connecteurs automobiles TE couvrent plusieurs sous-séries avec des plages d'adaptation de calibre de fil différenciées. Les contacts standard DEUTSCH DT Size 16 délivrent un courant continu vérifié de 13A dans des conditions de test normalisées et des spécifications de fil correspondantes. L'indice IP des assemblages DT dépend des composants d'accouplement, des joints, des bouchons et des conditions d'installation, sans performance étanche universelle pour toute la série.
Systèmes aérospatiaux : La série Amphenol ARINC 600 sert les applications d'interconnexion aéronautique. Les caractéristiques d'impédance, la compatibilité de bus et les grades environnementaux sont entièrement personnalisés par numéro de pièce. Les ingénieurs doivent vérifier la structure de blindage, la disposition des contacts et les spécifications aéronautiques pour les sélections de composants individuels.
3. Erreurs de Sélection Courantes et Flux de Travail Standardisé en Cinq Étapes
La plupart des défaillances sur le terrain des faisceaux proviennent d'une correspondance de spécifications inappropriée et d'une vérification incomplète. Les deux erreurs les plus répandues sont la sous-spécification (courant, température ou indice IP insuffisants causant une défaillance sur le terrain) et la sur-spécification (adoption aveugle de connecteurs de haute qualité entraînant une inflation inutile des coûts).
Le flux de travail de sélection standardisé en cinq étapes élimine le jugement subjectif et garantit la précision d'ingénierie :
1. Confirmer les conditions de travail principales, y compris la tension, le courant continu/crête, la température ambiante, les vibrations et les risques d'exposition.
2. Faire correspondre la taille de fil AWG, la section du conducteur et les dimensions d'isolation pour verrouiller les spécifications de terminal compatibles.
3. Sélectionner les connecteurs qualifiés en fonction du déclassement électrique vérifié et des paramètres de certification environnementale.
4. Valider la faisabilité de l'assemblage, y compris l'espace d'installation, la structure de verrouillage, l'adaptation des outils et le routage de décharge de contrainte.
5. Effectuer des tests d'échantillons ciblés sur l'application selon le niveau de risque du projet et les spécifications du client avant la production de masse.
4. Fabrication et Validation de Production de Masse
Contrairement à la sélection de conception théorique, l'évaluation des connecteurs au niveau de l'usine se concentre sur la cohérence du sertissage et la stabilité de la production par lots, avec deux dimensions vérifiées principales.
4.1 Système de Sertissage et Vérification Mécanique
Deux tests mécaniques indépendants préviennent différents modes de défaillance. Le test de force de traction du sertissage vérifie la résistance du joint sertissage fil-terminal pour éviter le détachement du fil. Le test de rétention des terminaux confirme que les terminaux sont solidement verrouillés dans les boîtiers pour empêcher leur sortie sous vibration. Tous les critères de hauteur de sertissage et de traction doivent être conformes aux spécifications du fabricant et aux exigences d'outillage calibré.
4.2 Règles de Validation pour la Libération de Production
La vérification de la production de masse suit les spécifications produit approuvées et les plans de contrôle qualité. Les éléments de test, la fréquence d'échantillonnage et les critères d'acceptation sont personnalisés en fonction du risque d'application et des exigences du client, y compris les tests de continuité, les tests de résistance d'isolation, l'inspection de la qualité du sertissage et la validation de l'étanchéité. Tous les éléments de test ne s'appliquent pas à chaque projet de faisceau.
5. Liste de Vérification Pratique pour la Sélection des Connecteurs de Faisceaux de Câbles
Cette liste de vérification actionnable prend en charge la vérification des paramètres en une seule étape pour la conception d'ingénierie et la revue de production.
|
Dimension de Vérification
|
Paramètres Clés de Confirmation
|
|
Exigences Électriques
|
Tension de travail, courant continu/crête, déclassement par élévation de température, contrôle d'impédance de signal haute vitesse
|
|
Correspondance Fil et Terminal
|
Calibre de fil AWG, section du conducteur, diamètre extérieur d'isolation, numéro de pièce de terminal compatible
|
|
Conception Structurelle et Mécanique
|
Nombre de broches, compatibilité d'accouplement, structure antivibration, verrouillage secondaire et configuration CPA
|
|
Adaptabilité Environnementale
|
Indice de température spécifique à la pièce, indice IP normalisé, adaptabilité aux environnements de corrosion et de nettoyage
|
|
Production et Vérification
|
Outillage de sertissage spécifié, exigences de force de traction de sertissage et de rétention des terminaux, tests de pré-production personnalisés
|
6. Conclusion
La sélection fiable des connecteurs de faisceaux de câbles est un processus d'ingénierie axé sur les fiches techniques et orienté vers la fabrication. Les principes fondamentaux incluent l'évitement des hypothèses généralisées sur les paramètres de série, l'application des règles de déclassement en température et en charge, la garantie de la compatibilité totale des terminaux, fils, joints et outillage, et la réalisation d'une vérification personnalisée de pré-production. La mise en œuvre stricte de flux de travail de sélection standardisés et de règles de validation en usine élimine efficacement les défauts de conception et de fabrication, garantissant la stabilité du système à long terme et la cohérence des lots pour les assemblages de faisceaux de câbles.
Références
1. Ressources Officielles Produit et Fiches Techniques Molex Micro-Fit 3.0 :
2. Spécification Technique Officielle de la Série TE DEUTSCH DT :
3. Norme IEC 60529:1989 (Codes de Protection IP pour Enveloppes Électriques) :
4. Norme ISO 20653:2023 (Exigences de Protection IP pour Véhicules Routiers) :
FAQ sur la Sélection des Connecteurs de Faisceaux de Câbles
Les FAQ suivantes résolvent les défis pratiques fondamentaux dans la spécification des connecteurs et la validation de production.
1. Pourquoi ne puis-je pas utiliser les valeurs de courant nominal au niveau de la série pour la conception de faisceaux ?
Les paramètres de courant de série ne sont que des références générales, pas des normes de conception universelles. La capacité de courant réelle dépend de la taille de contact spécifique, du calibre de fil correspondant, de la température ambiante, de la charge simultanée de plusieurs broches et du déclassement par élévation de température. Chaque série de connecteurs contient plusieurs sous-modèles avec des limites électriques distinctes. Tous les courants nominaux doivent être confirmés via les fiches techniques officielles du fabricant pour le numéro de pièce exact et la configuration de travail afin d'éviter la surchauffe et la défaillance des contacts.
2. Comment sélectionner l'indice IP correct pour les connecteurs de faisceaux de câbles ?
La sélection de l'indice IP dépend des conditions d'exposition réelles et des exigences de test des normes certifiées, et non de l'industrie d'application ou de la série de connecteurs. IP54 convient aux environnements abrités avec une poussière et des éclaboussures d'eau limitées. IP67 est requis pour les applications exposées à une immersion temporaire dans l'eau. IP69K est exclusivement destiné aux équipements nécessitant un nettoyage à haute pression et haute température, conformément aux normes spécifiques aux véhicules ISO 20653. Les ingénieurs doivent vérifier les conditions d'assemblage complètes, y compris l'état d'accouplement, la configuration des joints et les spécifications de test officielles avant de confirmer les indices IP.
3. Quelles sont les principales causes des défaillances de sertissage en production de masse ?
La plupart des défauts de sertissage proviennent de composants système incompatibles plutôt que d'erreurs opérationnelles uniques. Les causes courantes incluent des spécifications de terminal et de fil incompatibles, une hauteur de sertissage incorrecte ou des réglages d'outillage non calibrés, et des diamètres d'isolation de câble et accessoires d'étanchéité incompatibles. Une sélection fiable de connecteurs nécessite une vérification complète de la compatibilité des terminaux, conducteurs, joints et outillage de sertissage dédié avant la production de masse.
4. Comment prévenir les erreurs de sélection de connecteurs avant la production de masse ?
La prévention des erreurs repose sur des flux de travail de conception standardisés et une validation d'usine personnalisée. Les ingénieurs doivent vérifier tous les paramètres électriques, mécaniques et environnementaux sur la base des fiches techniques des pièces spécifiques plutôt que des attributs généralisés de série. Pendant la pré-production, complétez des tests d'échantillons ciblés, y compris la vérification mécanique du sertissage, la validation de l'étanchéité et les tests de performance électrique. Tous les critères de test et plans d'échantillonnage doivent être définis en fonction du niveau de risque du projet et des spécifications du client pour éliminer la sous-spécification, la sur-spécification et les problèmes de compatibilité d'assemblage.