Beim Prototyping von Präzisions-Kabelbäumen ist die Steckerauswahl nur ein Teil des Designs. Auch Kabelisolationsmaterial, Leiteraufbau, Außendurchmesser, Crimp-Kompatibilität und Umweltanpassungsfähigkeit müssen vor der Freigabe zur Serienproduktion umfassend bewertet werden. Diese Faktoren beeinflussen die elektrische Leistung, mechanische Haltbarkeit, Steckerkompatibilität und Fertigungskonsistenz während des Prototyps und der Serienproduktion für Miniatur-Präzisionskabelbäume in medizinischen Geräten, industriellen Steuerungen, Automobilelektronik und kompakten Verbrauchergeräten.
Für kompakte elektronische Systeme mit Miniatursteckern ist UL3302 28AWG XL-PE-Kabel eine übliche Wahl für die Niederspannungs-Innenverdrahtung. Im Vergleich zu herkömmlichem PVC-isoliertem UL1007-Kabel bietet XL-PE-Isolierung eine höhere Temperaturbewertung als viele herkömmliche PVC-isolierte Kabel, während die tatsächliche Flexibilität und mechanische Haltbarkeit vom vollständigen Kabelaufbau und den Anwendungsbedingungen abhängen.
Die folgenden Abschnitte behandeln UL3302-Spezifikationen, Materialauswahl-Benchmarks, Prototyp-Validierungsüberlegungen und standardisierte Kabelbaumfertigungspraktiken. Die endgültige Materialauswahl muss anhand der tatsächlichen Anwendungsbedingungen, Kundennzeichnungen und Industriestandards überprüft werden.
Was ist UL3302 XL-PE-Kabel? Kerndefinition und Anwendungen
UL Style 3302 ist ein Appliance Wiring Material (AWM)-Kabelstil im UL 758-Zertifizierungssystem, der für die Niederspannungs-Innenverdrahtung von elektronischen Geräten, einschließlich Class-2-Anwendungen, spezifiziert ist. Es verwendet eine Isolierung aus vernetztem Polyethylen (XL-PE oder geschäumtes XL-PE), deren vernetzte Struktur die höhere Temperaturbewertung und anwendungsspezifische Haltbarkeit unterstützt.
UL3302-Kabel wird üblicherweise für die Niederspannungs-Innenverdrahtung von elektronischen Geräten verwendet, bei denen die 30 Vac/105°C-Bewertung und der physische Aufbau die Anwendungsanforderungen erfüllen. UL3302 28AWG ist eine gängige Größe für Miniatur-Niederspannungssignale und in einigen Anwendungen für Niedrigstrom-Leistungskabelbäume, wodurch die Dimensionskompaktheit und die grundlegende elektrische Leistung für kompakte Schaltungsdesigns ausbalanciert werden.
Typische Anwendungen für UL3302 XL-PE-Kabel
Typische Anwendungen können Niederspannungs-Präzisionselektronikszenarien umfassen, die stabile thermische und mechanische Leistung erfordern, einschließlich:
-
Medizinische Präzisionsgeräte und Testinstrumente
-
Industrielle Steuerungssysteme und Miniatur-Sensorsignalkabelbäume
-
Automobilelektronikmodule und ausgewählte Niederspannungs-BMS-bezogene Schaltungen
-
Robotik und automatisierte mechanische Übertragungshilfsschaltungen
-
Hochpräzise Kommunikationsgeräte und kompakte Unterhaltungselektronik
UL3302 XL-PE vs. UL1007 PVC: Vergleich der Standardspezifikationen
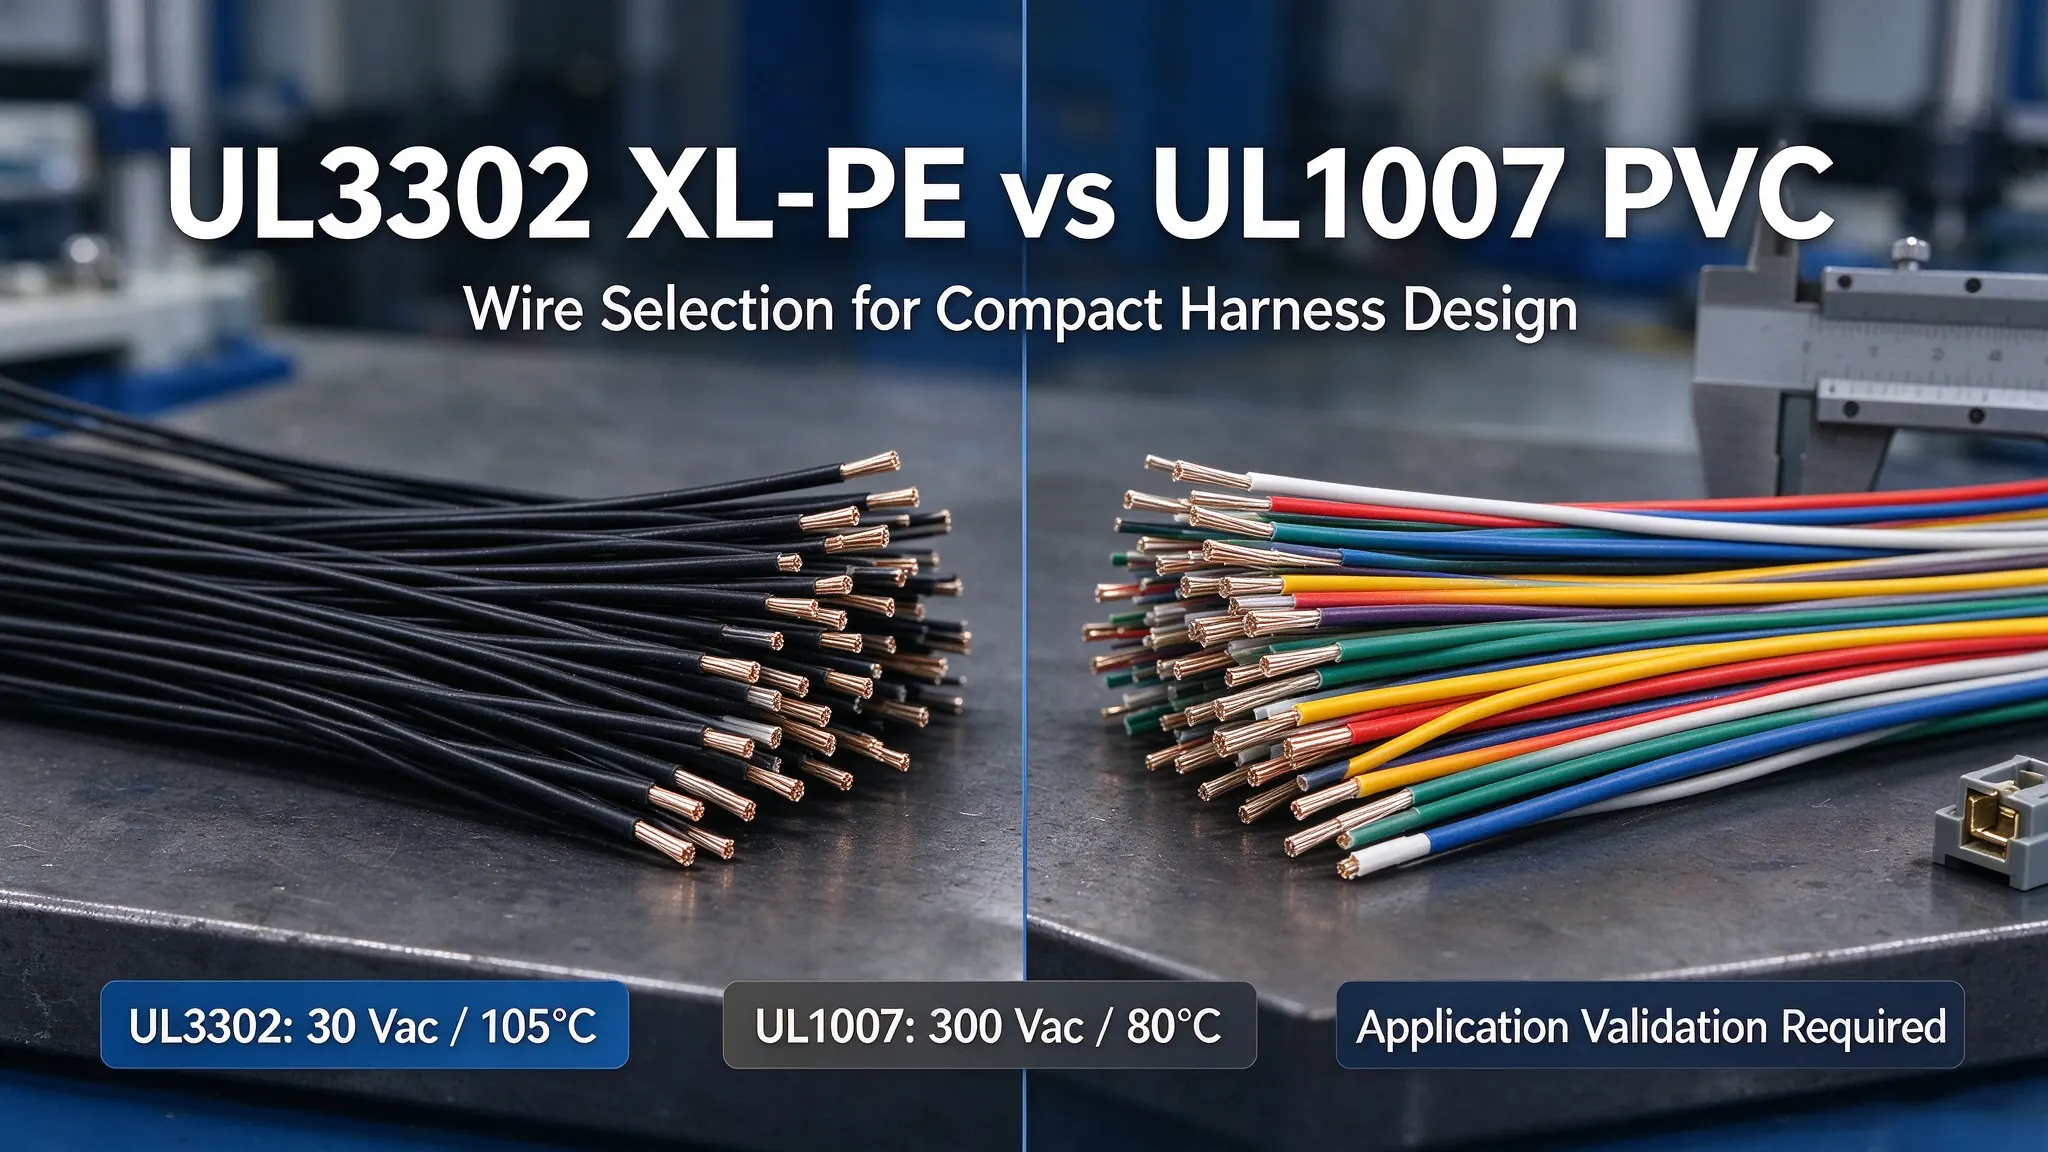
Eine häufige Designfrage beim Präzisions-Prototyping ist, ob UL1007 UL3302 in Miniatur-Kabelbaumprojekten ersetzen kann. Beide sind UL 758-zertifizierte AWM-Kabel, weisen jedoch unterschiedliche offizielle UL-Stilbewertungen, Isolationsmaterialien und Designpositionierungen auf, was zu differenzierten Anwendungsszenarien führt. Die Materialauswahl muss mit Betriebsspannung, Temperatur, mechanischer Bewegung und Umgebungsbedingungen übereinstimmen, anstatt sich ausschließlich auf die AWG-Größe zu verlassen.
Die folgende Tabelle vergleicht die offiziellen Basislinien-Spezifikationen von UL3302 und UL1007 gemäß den UL iQ AWM-Stilstandards:
|
Leistungsmerkmal
|
UL3302 (XL-PE-Isolierung)
|
UL1007 (PVC-Isolierung)
|
|
Isolationsmaterial
|
Vernetztes Polyethylen (XL-PE / geschäumtes XL-PE)
|
Polyvinylchlorid (PVC)
|
|
Nenntemperatur (UL-Standard)
|
105°C
|
80°C
|
|
Nennspannung (UL-Standard)
|
30 Vac (Class-2-Niederspannungsschaltungen)
|
300 Vac allgemeine Innenverdrahtung
|
|
Wiederholte Biegeleistung
|
Abhängig von Kabelaufbau und Anwendungsvalidierung
|
Abhängig von PVC-Formulierung und Kabelaufbau
|
|
Kernanwendungsszenarien
|
Kompakte Niederspannungs-Class-2-Präzisionselektronikkabelbäume
|
Allgemeine statische Geräteinnenverdrahtung
|
In der Praxis ist kein UL-Stil universell überlegen. UL1007 bietet höhere Spannungstoleranz und Kostenvorteile für herkömmliche statische Innenverdrahtung mit 80°C-Nennwert. UL3302 28AWG kann kompakte Kabelbaumdesigns unterstützen, wenn der ausgewählte Leiteraufbau und die Isolationsabmessungen die Stecker- und Verlegungsanforderungen erfüllen. Kein Kabel sollte allein aufgrund des Isolationsmaterials ausgewählt werden, wenn wiederholtes Biegen erforderlich ist; Biegelebenstests müssen den tatsächlichen Kabelaufbau, Biegeradius, Bewegungsmuster und die Umgebungsbedingungen vor Ort berücksichtigen.
Warum Ingenieure UL3302 für das Präzisions-Kabelbaum-Prototyping wählen
In Miniatur-Kabelbaumprojekten mit Hochpräzisionssteckern (z. B. HRS DF57H-Serie) haben Isolationsmaterial und Kabelaufbau oft einen kritischeren Einfluss auf die Langzeitzuverlässigkeit als die bloße AWG-Leitergröße. XL-PE-Isolierung bietet stabile thermische Leistung und kompaktes Strukturdesign, wodurch UL3302 für bestimmte kompakte Niederspannungs-Präzisionsszenarien mit verifizierten Anwendungsbedingungen geeignet ist.
UL3302 28AWG kann in Betracht gezogen werden, wenn mehrere der folgenden Designbedingungen zutreffen:
-
Kompakte oder vollständig versiegelte elektronische Gehäuse mit begrenztem Verlegungsraum
-
Dynamische Geräte mit geringer wiederholter Kabelbewegung während des Betriebs
-
Miniaturanschlüsse mit strengen Anforderungen an Leiter- und Isolationsdurchmesser-Matching
-
Anwendungen, bei denen das ausgewählte Kabel eine 105°C-Temperaturbewertung erfordert
-
Strenge Anforderungen an die Langzeit-Lebenszyklusstabilität für Präzisionsschaltungen
UL3302 28AWG XL-PE-Kabel: Wichtige Standardspezifikationen
UL3302 28AWG ist eine gängige Größe für Miniatur-Niederspannungssignale und Niedrigstrom-Leistungskabelbäume und balanciert Dimensionskompaktheit, Montageflexibilität und Präzisionsstecker-Crimp-Kompatibilität. Die folgenden Spezifikationen folgen den UL 758-Basisstandards mit geringfügigen Abweichungen je nach Leiterlitzen und Isolationsdesign des Herstellers:
|
Spezifikationspunkt
|
Standardtypischer Wert
|
|
Kabelstil
|
UL Style 3302 AWM-Kabel (konform mit UL 758-Standards)
|
|
Leitergröße
|
28AWG
|
|
Isolationsmaterial
|
Vernetztes Polyethylen (XL-PE / geschäumtes XL-PE)
|
|
Nennspannung
|
30 Vac (Class-2-Niederspannungsschaltungen)
|
|
Nenntemperatur
|
105°C
|
|
Leitertyp
|
Blankes Kupfer / verzinntes Kupfer (optional)
|
|
Typischer Außendurchmesser
|
Ungefähr 0,8–0,9 mm für den ausgewählten Kabelaufbau
|
|
Kernanwendung
|
Kompakte Niederspannungs-Präzisionselektronikkabelbäume
|
Für Miniaturstecker wie die HRS DF57H-Serie sollten Kabelaußendurchmesser, Leiterlitzen, Anschluss-Matching und Crimpspezifikationen während der Prototypentwicklung umfassend bewertet werden, um Montagekonsistenz und elektrische Stabilität zu gewährleisten.
Engineering-Validierungsüberlegungen für das Kabelbaumdesign
Die Kabelmaterialleistung in tatsächlichen Kabelbaum-Baugruppen kann nicht allein anhand von Standardparametern beurteilt werden. Praktische Engineering-Validierung ist erforderlich, um die Anpassungsfähigkeit an bestimmte Betriebsumgebungen zu überprüfen. XLPE-Isolierung bietet zuverlässige thermische Stabilität und kompakte strukturelle Vorteile für Präzisionskabelbaumdesigns, aber die tatsächliche Biegeleben, Alterungsbeständigkeit und mechanische Haltbarkeit hängen von Leiterlitzen, Isolationsdicke, Biegeradius, Bewegungsfrequenz und den Umgebungsbedingungen vor Ort ab.
Bei dynamischen Kabelbaumanwendungen müssen Validierungspläne wiederholte Biegetests, Hochtemperatur- und Feuchtigkeitsalterungstests sowie thermische Stabilitätstests in begrenzten Räumen umfassen, die die tatsächlichen Arbeitsbedingungen vollständig simulieren. Das Ziel der Validierung ist es, zu bestätigen, ob der ausgewählte Kabelaufbau den Anforderungen an mechanische Bewegung und thermische Umgebung des Produkts entspricht, anstatt einfach die Isolationsmaterialleistung zu vergleichen.
Kern-Engineering-Lektionen aus der Prototypenpraxis
Die Kabelauswahl sollte Betriebstemperatur, Installationsraum, mechanische Bewegungsfrequenz, Steckerkompatibilität, Umgebungseinwirkung und erwartete Lebensdauer berücksichtigen. Zuverlässigkeitsunterschiede bei Präzisionskabelbäumen resultieren oft aus der Anpassungsfähigkeit des Isolationsmaterials und nicht aus der AWG-Größe des Leiters.
Die Auswahl von Kabeln nur anhand der Größe oder der Materialkosten erhöht das Risiko von Prototypenrevisionen und Qualitätsschwankungen in der Serienproduktion. Standard-Kabelspezifikationen bieten nur Basisdesignreferenzen, und szenariobasierte Validierung ist für kundenspezifische Präzisionsprojekte unerlässlich.
Standard-UL3302-Kabelbaum-Prototyping-Workflow basierend auf IPC/WHMA-A-620 und UL 758
Hochwertige Kabelmaterialien erfordern standardisierte Montageprozesse, um elektrische und mechanische Defekte zu vermeiden. Unser Prototypen-Workflow verwendet IPC/WHMA-A-620-Verarbeitungskriterien für KabelbaumMontagevorgänge und überprüft die anwendbaren UL 758-Anforderungen für das ausgewählte AWM-Kabel, wodurch Prototypenkonsistenz und Serienproduktionsreproduzierbarkeit gewährleistet werden.
Schritt 1: Überprüfung der Engineering-Zeichnungen und vollständige Materialverifizierung
Die Vorproduktions-Engineering-Verifizierung umfasst Kundenzeichnungen, BOM-Parameter und technische Spezifikationen, um Materialfehlanpassungsrisiken zu beseitigen. Zu den Schlüsselpositionen gehören die Gültigkeit der UL3302-Kabelzertifizierung, die Genauigkeit der 28AWG-Leiterspezifikation, Stecker-/Anschluss-Matching-Parameter, RoHS/REACH-Konformität, Kabellängen- und Abisolier-Toleranzstandards sowie kundenspezifische Verarbeitungsanforderungen. Vollständige Materialrückverfolgbarkeitsaufzeichnungen werden für die Qualitätsverfolgung des gesamten Prozesses erstellt.
Schritt 2: Präzises automatisches Kabelschneiden und Abisolieren
Automatisierte Kabelverarbeitungsgeräte werden eingesetzt, um Maßgenauigkeit zu gewährleisten. Für eine bestimmte HRS DF57H-Prototypenkonfiguration kann die genehmigte Prozessspezifikation eine Kabellänge von 31±3 mm und eine Abisolierlänge von 1±0,5 mm erfordern. Während des Abisolierens wird eine strenge Tiefenkontrolle implementiert, um Kratzer an der XL-PE-Isolierung oder Schäden an Kupferlitzen zu verhindern, mit 100% visueller Inspektion der abisolierten Kabel vor nachfolgenden Prozessen.
Schritt 3: Standardisiertes Präzisions-Anschluss-Crimpen
Das Anschluss-Crimpen ist der Kernprozess, der die mechanische und elektrische Zuverlässigkeit des Kabelbaums bestimmt. Alle Vorgänge folgen den IPC/WHMA-A-620-objektiven Inspektionskriterien, die Crimphöhe, Crimpbreite, Bellmouth-Bildung, Isolationsunterstützung, Leiterbürsten-Gleichmäßigkeit und Anschlussverformung abdecken. Die Zugkraftanforderungen folgen der anwendbaren Kunden- oder Anschlusshersteller-Spezifikation. Erstmusterprodukte verwenden eine zerstörende Querschnittsanalyse, um qualifizierte Leiterkompression und Crimpstruktur zu verifizieren.
Schritt 4: Präzise Steckergehäuse-Montage
Nach der Crimp-Qualifizierung werden Anschlüsse in Steckergehäuse eingeführt, mit strenger Inspektion von Kavitäten-Matching, Anschlussverriegelungszustand, Einführungsorientierung, Gehäuseintegrität und Gesamterscheinung. Bei Miniatur-Präzisionssteckern werden Einführkraft und Anschlussretention überwacht, um Anschlussrückzug und Montageverschiebungsdefekte zu vermeiden.
Schritt 5: 100% vollständige elektrische Tests
Alle Prototypen-Kabelbäume werden vollständigen elektrischen Tests unterzogen, um versteckte Schaltungsrisiken zu eliminieren. Zu den Routineprüfpositionen gehören Unterbrechungserkennung, Kurzschlusserkennung, Pin-Sequenz-Verifizierung, Verdrahtungskorrektheitsbestätigung und Schaltungsdurchgangstest. Kundenspezifische Isolationswiderstands- und Dielektrizitätsfestigkeitstests können auf Anfrage gemäß den Kundenanforderungen hinzugefügt werden, um spezielle elektrische Leistungsstandards zu erfüllen.
Schritt 6: Abschließende Maß- und Sichtprüfung + Prototypenfreigabe
Die Endinspektion umfasst die Gesamtlängentoleranz des Kabelbaums, die Steckerinstallationsorientierung, die Gleichmäßigkeit der Kabelverlegung, das Oberflächenerscheinungsbild, die Etikettenspezifikation und die Verpackungskonformität. Die Prototypenlieferung und Aktualisierungen der Prozessdokumente werden erst nach Genehmigung aller Inspektionsaufzeichnungen abgeschlossen, wodurch standardisierte Referenzen für die nachfolgende Serienproduktion bereitgestellt werden.
Full-Link-QC-System: Vom Prototyp zur Serienproduktion
Vom Kunden genehmigte Prototypen dienen als einheitlicher Produktionsbenchmark. Eine vollständige Prozessqualitätskontrolle wird implementiert, um die Chargenkonsistenz zu stabilisieren:
-
IQC (Eingangsqualitätskontrolle): Überprüfung der UL-Zertifizierungsgültigkeit, Kabelgrößengenauigkeit, Steckerspezifikationen und vollständige Materialrückverfolgbarkeit von Rohmaterialien
-
IPQC (Prozessqualitätskontrolle): Regelmäßige Inspektion der Abisolierqualität, Crimp-Maßgenauigkeit, Zugkraftkonformität und Montageverarbeitung vor Ort während der Produktion
-
FQC (Endqualitätskontrolle): Abschluss der Maßkalibrierung, Sichtprüfung des Erscheinungsbilds und vollständige elektrische Leistungstests vor der Verpackung
-
OQC (Ausgangsqualitätskontrolle): Durchführung der abschließenden Stichprobeninspektion und Versandkonformitätsverifizierung gemäß genehmigter Qualitätspläne vor der Lieferung
Für Hochzuverlässigkeitsprojekte kann eine zusätzliche kundenspezifische Umgebungsvalidierung (Temperaturwechsel, Feuchtigkeitsalterung, Biegesimulationstests) gemäß den Kundenspezifikationen hinzugefügt werden, um die langfristige Betriebsstabilität zu gewährleisten.
6 häufige Präzisionskabelbaum-Engineering-Fehler, die vermieden werden sollten
Die meisten Prototypen- und Serienproduktionsqualitätsrisiken resultieren aus Auslassungen in standardisierten Prozessen und einseitiger Materialauswahllogik. Basierend auf langjähriger Fertigungs- und Prototypenpraxis werden die häufigsten Engineering-Fehler wie folgt zusammengefasst:
-
Gleichsetzung von identischem AWG mit identischer Leistung: 28AWG UL3302 und 28AWG UL1007 verwenden völlig unterschiedliche Isolationssysteme und Standardbewertungen; die Leistung kann nicht allein anhand der Leitergröße beurteilt werden.
-
Ungeeignete PVC-Kabelauswahl für Betriebsbedingungen: Die Auswahl eines PVC-isolierten Kabels ohne Überprüfung der erforderlichen Temperatur, Spannung, mechanischen Bewegung und Umgebungsbedingungen kann das Risiko späterer Designänderungen und Zuverlässigkeitsprobleme in Hochtemperatur- oder dynamischen Arbeitsszenarien erhöhen.
-
XL-PE-Isolationsschäden beim Abisolieren: Obwohl XL-PE hervorragende thermische und mechanische Eigenschaften aufweist, verkratzen nicht kalibrierte Abisoliergeräte die Isolierung und beeinträchtigen die Langzeitzuverlässigkeit.
-
Ignorieren der Zugkraftverifizierung bei kurzen Kabelbäumen: Kurze Miniaturkabel neigen zu versteckten Crimpdefekten; Zugkrafttests sind unerlässlich, um die Anschlussretentionsstabilität zu verifizieren.
-
Entkopplung von Kabel- und Stecker-Matching-Design: Die Gesamtzuverlässigkeit des Kabelbaums hängt von übereinstimmendem Kabelaußendurchmesser, Anschlussstruktur und Isolationsleistung ab, nicht von der Qualität einer einzelnen Komponente.
-
Verlassen auf Standardparameter ohne Szenariovalidierung: Industriestandards bieten nur Basislinienanforderungen; kundenspezifische Anwendungsumgebungen erfordern gezielte Prototypenverifizierung.
Professionelle Kabelauswahl-Engineering-Empfehlungen
UL3302 28AWG XL-PE-Kabel wird für Präzisionsprojekte empfohlen, die die meisten der folgenden Bedingungen erfüllen. Die endgültige Materialauswahl muss durch Prototypentests und kundenspezifische Kundenspezifikationen bestätigt werden, um den tatsächlichen Anwendungsszenarien zu entsprechen:
-
Kabelbäume, die während des Betriebs geringe wiederholte dynamische Bewegung erfordern
-
Geräte mit extrem begrenztem internen Installations- und Verlegungsraum
-
Langfristige kontinuierliche Betriebstemperatur bis zu 105°C
-
Miniaturanschlüsse mit strengen Anforderungen an Leitergröße und Isolationsdurchmesser
-
Langfristige Produktzuverlässigkeit hat Vorrang vor anfänglicher Materialkostenkontrolle
Häufig gestellte Fragen (FAQs)
1. Wofür wird UL3302 XL-PE-Kabel verwendet?
UL3302 XL-PE-Kabel ist ein UL 758 AWM-Niederspannungskabel, das für die Innenverdrahtung von Class-2-Elektronikgeräten spezifiziert ist. Es eignet sich für Präzisionsszenarien, die kompakte Verlegung und stabile thermische Leistung erfordern, einschließlich medizinischer Testgeräte, industrieller Sensoren, Automobilelektronikmodule, Robotik und kompakter Kommunikationsgeräte.
2. Kann UL3302 UL1007 vollständig ersetzen?
Nein. UL Style 3302 AWM-Kabel weist eine 30 Vac-Niederspannungsbewertung und eine 105°C-Nennbetriebstemperatur unter anwendbaren UL-Bedingungen auf und kann für kompakte Niederspannungskabelbäume in Betracht gezogen werden, wenn der ausgewählte Kabelaufbau und die Anwendungsbedingungen geeignet sind. Für wiederholtes Biegen ist eine anwendungsspezifische Validierung erforderlich. Im Gegensatz dazu unterstützt UL1007 300V/80°C für allgemeine statische Innenverdrahtung. Die Materialauswahl hängt von den tatsächlichen Betriebsspannungs-, Temperatur- und mechanischen Umgebungsanforderungen ab.
3. Warum XL-PE-Kabel für Miniatur-Kabelbäume wählen?
XLPE-Isolierung kann zuverlässige thermische Stabilität bieten und einen kompakten Kabelaufbau für platzbeschränkte Baugruppen unterstützen. Die tatsächliche Flexibilität, Alterungsbeständigkeit und Dimensionsstabilität hängen jedoch vom spezifischen Kabelleiteraufbau, Isolationsdesign und den praktischen Anwendungsbedingungen ab.
4. Ist UL3302 28AWG für die Energieübertragung geeignet?
Es kann in Niedrigstrom-Leistungsschaltungen verwendet werden, wenn Leitergröße, zulässiger Strom, Temperaturanstieg, Spannungsabfall, Steckerbewertung und Anwendungsanforderungen vollständig bewertet werden. Es ist nicht für Hochstrom-Leistungsanwendungen vorgesehen.
5. Garantiert die UL3302-Zertifizierung die Kabelbaumzuverlässigkeit?
UL3302 ist ein Kabelmaterial-Stilstandard. Die Gesamtzuverlässigkeit des Kabelbaums wird gemeinsam durch Stecker-Matching, Crimp-Prozess, Montageverarbeitung und Anwendungsumgebung bestimmt. Prototypenvalidierung und standardisierte Fertigung sind wesentliche Garantien für die Endproduktqualität.
6. Welche Standards regeln das UL3302-Kabelbaum-Prototyping?
Prototyping-Prozesse beziehen sich auf zwei Kernindustriespezifikationen: UL 758 gilt für die Anforderungen des ausgewählten AWM-Kabels, während IPC/WHMA-A-620 Verarbeitungskriterien für Kabel- und Kabelbaum-Baugruppen bereitstellt. Je nach Endprodukt und Zielmarkt können zusätzliche regulatorische oder kundenspezifische Anforderungen gelten.
Fazit
Erfolgreiches Präzisions-Kabelbaum-Prototyping basiert auf wissenschaftlicher Materialauswahl und standardisierten Fertigungsprozessen, nicht auf Leistungsvorteilen einzelner Komponenten. Als UL Style 3302 AWM-Kabel, das unter UL 758 spezifiziert ist, bietet UL3302 28AWG eine 105°C-Nennbetriebstemperatur unter anwendbaren UL-Bedingungen und kann kompakte Kabelbaumdesigns unterstützen, wenn seine Leiter- und Isolationsabmessungen die Anwendungsanforderungen erfüllen, was es zu einer geeigneten Option für kompakte Niederspannungs-Elektroniksysteme macht.
Ingenieure sollten eine mehrdimensionale Kabelauswahllogik anwenden, die Standardspezifikationen, Umweltanpassungsfähigkeit und Prozesskompatibilität kombiniert. Die Kombination anwendbarer Standards mit szenariobasierter Prototypenvalidierung hilft, Designrisiken frühzeitig zu erkennen, unnötige Überarbeitungen zu reduzieren und die Serienproduktionskonsistenz zu verbessern.
Professionelle Unterstützung für UL3302-Kabelbaum-Prototyping erhalten
Unser Engineering-Team bietet One-Stop-Custom-Services für medizinische, industrielle, automobile und robotische Präzisionskabelbaumprojekte, einschließlich Designüberprüfung, Kabel- und Steckerauswahl, Prototypenfertigung, Crimp-Validierung, Prozessoptimierung und Serienproduktions-technische Anbindung. Wir helfen Kunden, Validierungszyklen zu verkürzen und Designrevisionsrisiken zu reduzieren.
Reichen Sie jetzt Ihre Zeichnungen und Spezifikationen ein, um eine kundenspezifische UL3302-Kabelbaum-Prototyping-Lösung zu erhalten.