Lors du prototypage de précision de faisceaux de câbles, la sélection du connecteur n'est qu'une partie de la conception. Le matériau d'isolation du fil, la construction du conducteur, le diamètre extérieur, la compatibilité de sertissage et l'adaptabilité environnementale doivent également être évalués de manière exhaustive avant la libération en production de masse. Ces facteurs affectent les performances électriques, la durabilité mécanique, la compatibilité des connecteurs et la cohérence de fabrication lors du prototypage et de la production de masse de faisceaux de précision miniatures utilisés dans les dispositifs médicaux, les commandes industrielles, l'électronique automobile et les équipements grand public compacts.
Pour les systèmes électroniques compacts équipés de connecteurs miniatures, le fil UL3302 28AWG XL-PE est un choix courant pour le câblage interne basse tension. Par rapport au fil UL1007 conventionnel à isolation PVC, l'isolation XL-PE offre une classification de température supérieure à celle de nombreux fils à isolation PVC conventionnels, tandis que la flexibilité réelle et la durabilité mécanique dépendent de la construction complète du fil et des conditions d'application.
Les sections suivantes couvrent les spécifications UL3302, les références de sélection des matériaux, les considérations de validation des prototypes et les pratiques standardisées de fabrication de faisceaux. La sélection finale des matériaux doit être vérifiée par rapport aux conditions d'application réelles, aux dessins clients et aux normes industrielles.
Qu'est-ce que le fil UL3302 XL-PE ? Définition et applications
UL Style 3302 est un style de fil Appliance Wiring Material (AWM) sous le système de certification UL 758, spécifié pour le câblage interne basse tension des équipements électroniques, y compris les applications de classe 2. Il adopte une isolation en polyéthylène réticulé (XL-PE ou XL-PE expansé), dont la structure réticulée soutient sa classification de température plus élevée et sa durabilité spécifique à l'application.
Le fil UL3302 est couramment utilisé dans le câblage interne basse tension des équipements électroniques où sa classification de 30 Vac/105°C et sa construction physique répondent aux exigences de l'application. UL3302 28AWG est une taille courante pour les signaux basse tension miniatures et, dans certaines applications, les faisceaux d'alimentation à faible courant, équilibrant la compacité dimensionnelle et les performances électriques de base pour les conceptions de circuits compacts.
Applications typiques du fil UL3302 XL-PE
Les applications typiques peuvent inclure des scénarios électroniques de précision basse tension nécessitant des performances thermiques et mécaniques stables, notamment :
-
Équipements médicaux de précision et instruments de test
-
Systèmes de contrôle industriels et faisceaux de signaux de capteurs miniatures
-
Modules électroniques automobiles et circuits basse tension sélectionnés liés au BMS
-
Circuits auxiliaires de robotique et de transmission mécanique automatisée
-
Équipements de communication de haute précision et électronique grand public compacte
UL3302 XL-PE vs UL1007 PVC : Comparaison des spécifications standard
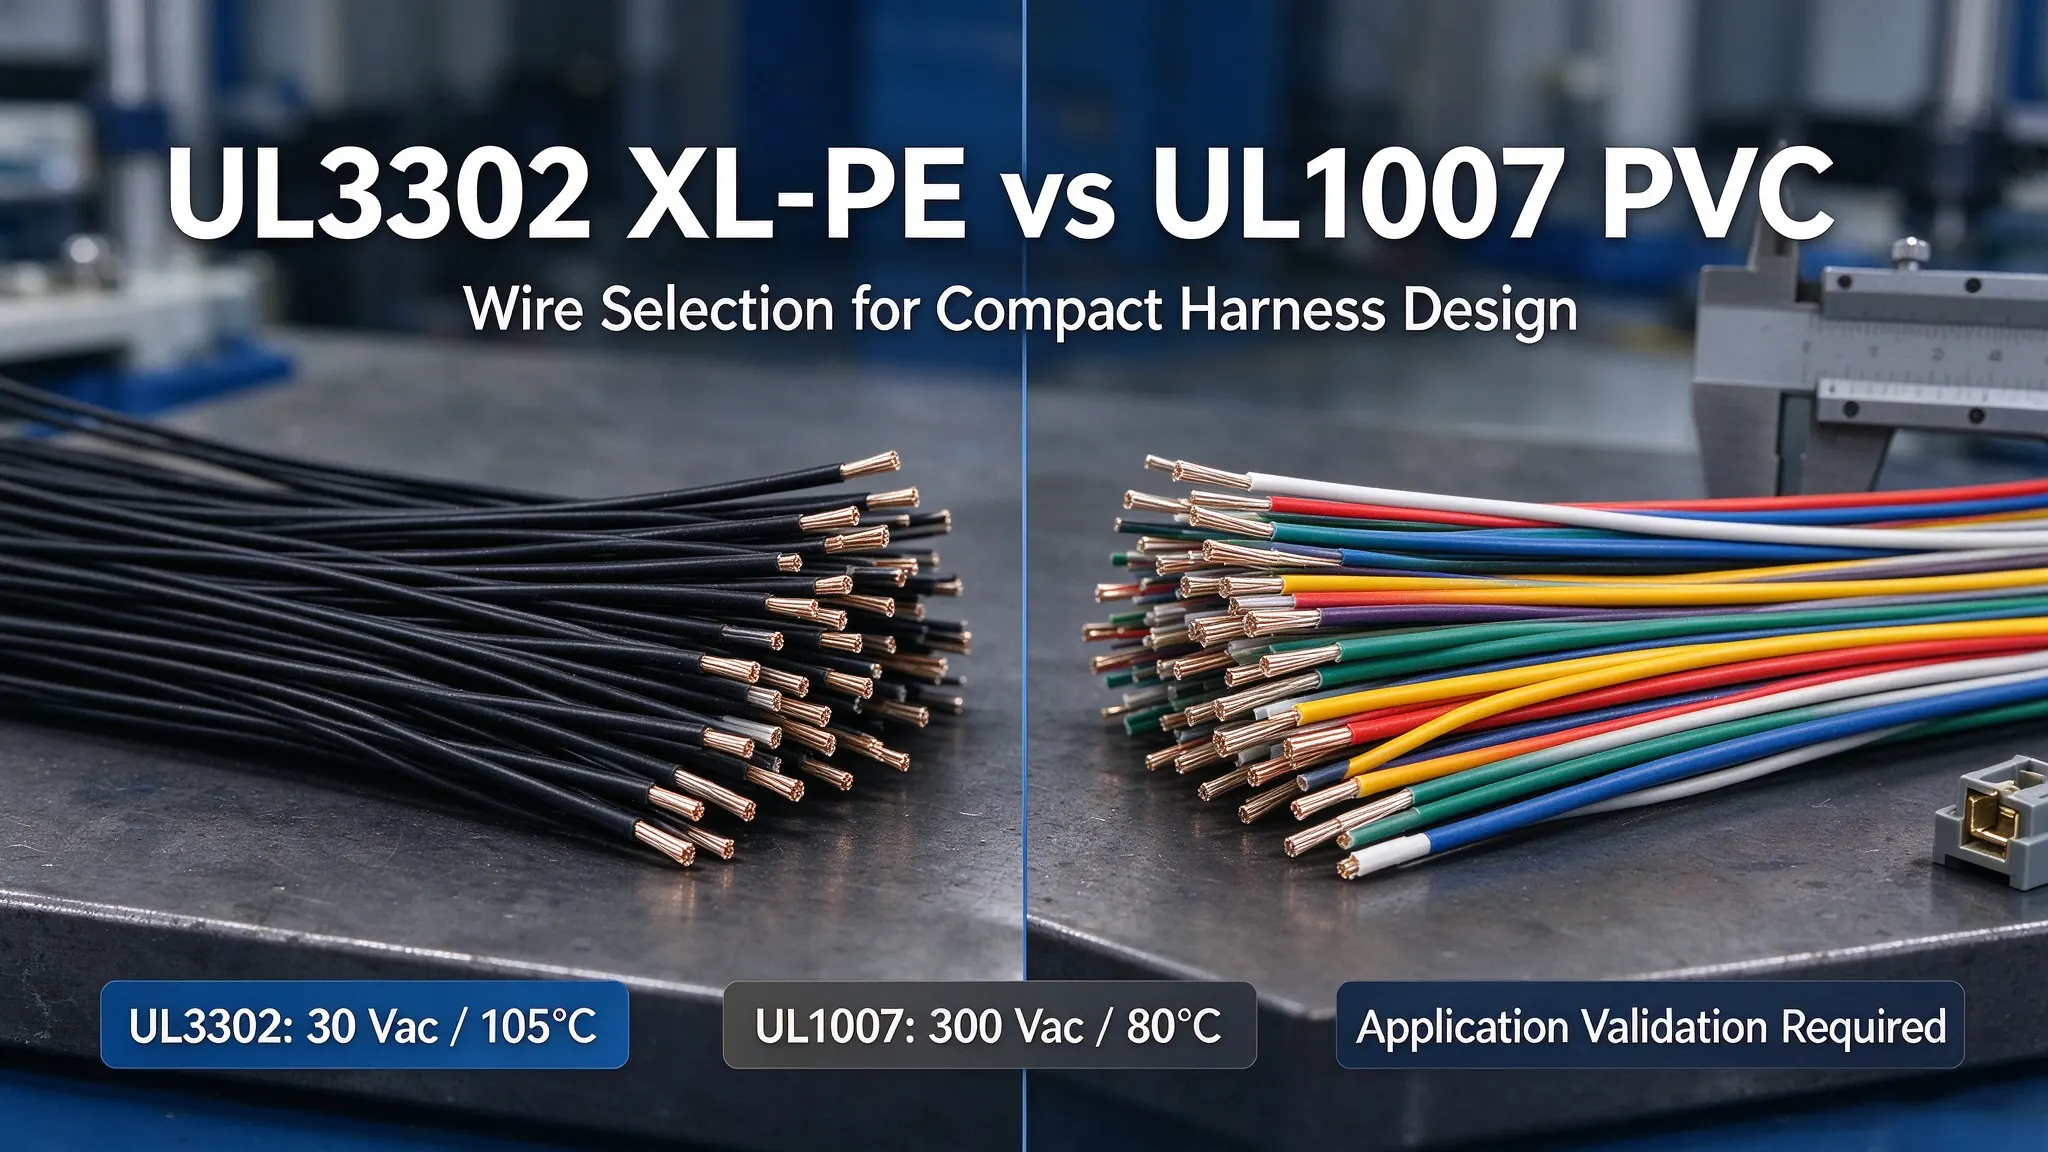
Une question de conception fréquente dans le prototypage de précision est de savoir si le UL1007 peut remplacer le UL3302 dans les projets de faisceaux miniatures. Les deux sont des fils AWM certifiés UL 758, mais ils présentent des classifications officielles de style UL, des matériaux d'isolation et des positionnements de conception distincts, ce qui conduit à des scénarios d'application différenciés. La sélection des matériaux doit correspondre à la tension de fonctionnement, à la température, au mouvement mécanique et aux conditions environnementales plutôt que de se fier uniquement à la taille AWG.
Le tableau suivant compare les spécifications de référence officielles de l'UL3302 et de l'UL1007 selon les normes de style AWM UL iQ :
|
Caractéristique de performance
|
UL3302 (Isolation XL-PE)
|
UL1007 (Isolation PVC)
|
|
Matériau d'isolation
|
Polyéthylène réticulé (XL-PE / XL-PE expansé)
|
Polychlorure de vinyle (PVC)
|
|
Température nominale (norme UL)
|
105°C
|
80°C
|
|
Tension nominale (norme UL)
|
30 Vac (circuits basse tension de classe 2)
|
300 Vac câblage interne général
|
|
Performance de flexion répétée
|
Dépend de la construction du fil et de la validation de l'application
|
Dépend de la formulation PVC et de la construction du fil
|
|
Scénarios d'application principaux
|
Faisceaux électroniques de précision compacts basse tension de classe 2
|
Câblage interne général d'équipement statique
|
En pratique, aucun style UL n'est universellement supérieur. L'UL1007 offre une tolérance de tension plus élevée et des avantages de coût pour le câblage interne statique conventionnel nominal à 80°C. L'UL3302 28AWG peut prendre en charge des conceptions de faisceaux compacts lorsque la construction du conducteur sélectionnée et les dimensions d'isolation répondent aux exigences du connecteur et de routage. Aucun fil ne doit être sélectionné uniquement sur la base du matériau d'isolation lorsqu'une flexion répétée est requise ; les tests de durée de vie en flexion doivent adopter la construction réelle du fil, le rayon de courbure, le modèle de mouvement et les conditions environnementales sur site.
Pourquoi les ingénieurs choisissent l'UL3302 pour le prototypage de précision de faisceaux de câbles
Dans les projets de faisceaux miniatures avec des connecteurs de haute précision (par exemple, la série HRS DF57H), le matériau d'isolation et la construction du fil ont souvent un impact plus critique sur la fiabilité à long terme que la simple taille du conducteur AWG. L'isolation XL-PE offre des performances thermiques stables et une conception structurelle compacte, ce qui rend l'UL3302 adapté à des scénarios de précision basse tension compacts spécifiques avec des conditions d'application vérifiées.
L'UL3302 28AWG peut être envisagé lorsque plusieurs des conditions de conception suivantes s'appliquent :
-
Boîtiers électroniques compacts ou entièrement scellés avec un espace de routage limité
-
Équipements dynamiques avec un léger mouvement répété du câble pendant le fonctionnement
-
Bornes miniatures avec des exigences strictes de correspondance conducteur et diamètre d'isolation
-
Applications où le fil sélectionné nécessite une classification de température de 105°C
-
Exigences strictes de stabilité du cycle de vie à long terme pour les circuits de précision
Fil UL3302 28AWG XL-PE : Spécifications standard clés
L'UL3302 28AWG est une taille courante pour les signaux basse tension miniatures et les faisceaux d'alimentation à faible courant, équilibrant la compacité dimensionnelle, la flexibilité d'assemblage et la compatibilité de sertissage des connecteurs de précision. Les spécifications ci-dessous suivent les normes de référence UL 758, avec des écarts mineurs selon le câblage du conducteur du fabricant et la conception de l'isolation :
|
Élément de spécification
|
Valeur typique standard
|
|
Style de fil
|
Fil AWM UL Style 3302 (conforme aux normes UL 758)
|
|
Calibre du conducteur
|
28AWG
|
|
Matériau d'isolation
|
Polyéthylène réticulé (XL-PE / XL-PE expansé)
|
|
Tension nominale
|
30 Vac (circuits basse tension de classe 2)
|
|
Température nominale
|
105°C
|
|
Type de conducteur
|
Cuivre nu / Cuivre étamé (en option)
|
|
Diamètre extérieur typique
|
Environ 0,8–0,9 mm pour la construction de fil sélectionnée
|
|
Application principale
|
Faisceaux de câbles électroniques de précision compacts basse tension
|
Pour les connecteurs miniatures tels que la série HRS DF57H, le diamètre extérieur du fil, le câblage du conducteur, la correspondance des bornes et les spécifications de sertissage doivent être évalués de manière exhaustive lors du développement du prototype pour garantir la cohérence de l'assemblage et la stabilité électrique.
Considérations de validation d'ingénierie pour la conception de faisceaux
Les performances des matériaux de fil dans les assemblages de faisceaux réels ne peuvent pas être entièrement jugées par les seuls paramètres standard. Une validation d'ingénierie pratique est nécessaire pour vérifier l'adaptabilité à des environnements d'exploitation spécifiques. L'isolation XLPE offre une stabilité thermique fiable et des avantages structurels compacts pour les conceptions de faisceaux de précision, mais la durée de vie réelle en flexion, la résistance au vieillissement et la durabilité mécanique dépendent du câblage du conducteur, de l'épaisseur d'isolation, du rayon de courbure, de la fréquence de mouvement et des conditions environnementales sur site.
Dans les applications de faisceaux dynamiques, les plans de validation doivent inclure des tests de flexion répétée, des tests de vieillissement à haute température et humidité, et des tests de stabilité thermique en espace confiné qui simulent pleinement les conditions de travail réelles. L'objectif de la validation est de confirmer si la construction de fil sélectionnée correspond aux exigences de mouvement mécanique et d'environnement thermique du produit, plutôt que de simplement comparer les performances du matériau d'isolation.
Leçons d'ingénierie clés des pratiques de prototypage
La sélection du fil doit prendre en compte la température de fonctionnement, l'espace d'installation, la fréquence de mouvement mécanique, la compatibilité des connecteurs, l'exposition environnementale et la durée de vie prévue. Les différences de fiabilité dans les faisceaux de précision proviennent souvent de l'adaptabilité du matériau d'isolation plutôt que de la taille AWG du conducteur.
Sélectionner des fils uniquement en fonction de la taille du calibre ou du coût des matériaux augmente le risque de révision du prototype et de fluctuations de la qualité de production de masse. Les spécifications standard des fils ne fournissent que des références de conception de base, et la validation basée sur des scénarios est indispensable pour les projets de précision personnalisés.
Flux de travail standard de prototypage de faisceaux UL3302 basé sur IPC/WHMA-A-620 et UL 758
Les matériaux de fil de haute qualité nécessitent des processus d'assemblage standardisés pour éviter les défauts électriques et mécaniques. Notre flux de travail de prototype utilise les critères de fabrication IPC/WHMA-A-620 pour les opérations d'assemblage de faisceaux et vérifie les exigences UL 758 applicables pour le fil AWM sélectionné, garantissant la cohérence du prototype et la reproductibilité en production de masse.
Étape 1 : Revue des dessins d'ingénierie et vérification complète des matériaux
La vérification d'ingénierie avant production couvre les dessins clients, les paramètres de la nomenclature et les spécifications techniques pour éliminer les risques de non-concordance des matériaux. Les éléments clés comprennent la validité de la certification du fil UL3302, l'exactitude des spécifications du conducteur 28AWG, les paramètres de correspondance connecteur/borne, la conformité RoHS/REACH, les normes de tolérance de longueur et de dénudage du fil, et les exigences de fabrication personnalisées. Des dossiers de traçabilité complets des matériaux sont établis pour le suivi de la qualité de l'ensemble du processus.
Étape 2 : Coupe et dénudage automatiques de précision du fil
Un équipement automatisé de traitement du fil est adopté pour garantir la précision dimensionnelle. Pour une configuration de prototype HRS DF57H spécifique, la spécification de processus approuvée peut exiger une longueur de fil de 31±3 mm et une longueur de dénudage de 1±0,5 mm. Un contrôle strict de la profondeur est mis en œuvre lors du dénudage pour éviter les rayures d'isolation XL-PE ou les dommages aux brins de cuivre, avec une inspection visuelle à 100 % des fils dénudés avant les processus suivants.
Étape 3 : Sertissage standardisé de précision des bornes
Le sertissage des bornes est le processus central déterminant la fiabilité mécanique et électrique du faisceau. Toutes les opérations suivent les critères d'inspection objective IPC/WHMA-A-620, couvrant la hauteur de sertissage, la largeur de sertissage, la formation d'évasement, le support d'isolation, l'uniformité de la brosse de conducteur et la déformation de la borne. Les exigences de force de traction suivent les spécifications applicables du client ou du fabricant de bornes. Les produits de première pièce adoptent une analyse destructive de section transversale pour vérifier la compression qualifiée du conducteur et la structure de sertissage.
Étape 4 : Assemblage de précision du boîtier de connecteur
Après qualification du sertissage, les bornes sont insérées dans les boîtiers de connecteur, avec une inspection stricte de la correspondance des cavités, de l'état de verrouillage des bornes, de l'orientation d'insertion, de l'intégrité du boîtier et de l'apparence globale. Pour les connecteurs de précision miniatures, la force d'insertion et la rétention des bornes sont surveillées pour éviter les défauts de sortie de borne et de dislocation d'assemblage.
Étape 5 : Tests électriques complets à 100 %
Tous les faisceaux prototypes subissent des tests électriques complets pour éliminer les risques de circuit cachés. Les éléments de test de routine comprennent la détection de circuit ouvert, la détection de court-circuit, la vérification de la séquence des broches, la confirmation de l'exactitude du câblage et le test de continuité du circuit. Des tests personnalisés de résistance d'isolation et de tenue diélectrique peuvent être ajoutés à la demande selon les exigences du client pour répondre à des normes de performance électrique spéciales.
Étape 6 : Inspection dimensionnelle et visuelle finale + libération du prototype
L'inspection finale couvre la tolérance de longueur globale du faisceau, l'orientation d'installation du connecteur, l'uniformité du routage des fils, l'apparence de surface, la spécification de l'étiquette et la conformité de l'emballage. La livraison du prototype et les mises à jour des documents de processus ne sont terminées qu'après l'approbation de tous les enregistrements d'inspection, fournissant des références standardisées pour la production de masse ultérieure.
Système de contrôle qualité de bout en bout : du prototype à la production de masse
Les prototypes approuvés par le client servent de référence de production unifiée. Un contrôle qualité de processus complet est mis en œuvre pour stabiliser la cohérence des lots :
-
IQC (Contrôle qualité des entrées) : Vérifier la validité de la certification UL, l'exactitude du calibre du fil, les spécifications des connecteurs et la traçabilité complète des matériaux des matières premières
-
IPQC (Contrôle qualité en cours de processus) : Inspecter régulièrement la qualité du dénudage, la précision dimensionnelle du sertissage, la conformité de la force de traction et la fabrication d'assemblage sur site pendant la production
-
FQC (Contrôle qualité final) : Effectuer l'étalonnage dimensionnel, l'inspection visuelle de l'apparence et les tests complets de performance électrique avant l'emballage
-
OQC (Contrôle qualité des sorties) : Effectuer une inspection finale par échantillonnage et une vérification de la conformité des expéditions selon les plans de qualité approuvés avant la livraison
Pour les projets à haute fiabilité, une validation environnementale personnalisée supplémentaire (cycles de température, vieillissement par humidité, tests de simulation de flexion) peut être ajoutée selon les spécifications du client pour garantir la stabilité opérationnelle à long terme.
6 erreurs d'ingénierie courantes à éviter dans les faisceaux de précision
La plupart des risques de qualité de prototype et de production de masse proviennent d'omissions de processus standardisés et d'une logique de sélection de matériaux unilatérale. Sur la base de pratiques de fabrication et de prototypage à long terme, les erreurs d'ingénierie les plus fréquentes sont résumées comme suit :
-
Équivaloir un AWG identique à une performance identique : Le 28AWG UL3302 et le 28AWG UL1007 adoptent des systèmes d'isolation et des classifications standard complètement différents ; la performance ne peut pas être jugée uniquement par la taille du conducteur.
-
Sélection inappropriée de fil PVC pour les conditions de fonctionnement : Sélectionner un fil à isolation PVC sans vérifier la température, la tension, le mouvement mécanique et les conditions environnementales requises peut augmenter le risque de modifications de conception ultérieures et de problèmes de fiabilité dans les scénarios de travail à haute température ou dynamiques.
-
Dommages à l'isolation XL-PE lors du dénudage : Bien que le XL-PE ait d'excellentes propriétés thermiques et mécaniques, un équipement de dénudage non calibré raye l'isolation et compromet la fiabilité à long terme.
-
Ignorer la vérification de la force de traction pour les faisceaux courts : Les fils miniatures courts sont sujets à des défauts de sertissage cachés ; les tests de force de traction sont essentiels pour vérifier la stabilité de rétention des bornes.
-
Dissocier la conception de correspondance fil et connecteur : La fiabilité globale du faisceau dépend du diamètre extérieur du fil, de la structure de la borne et des performances d'isolation correspondants, et non de la qualité d'un seul composant.
-
Se fier uniquement aux paramètres standard sans validation de scénario : Les normes industrielles ne fournissent que des exigences de base ; les environnements d'application personnalisés nécessitent une vérification de prototype ciblée.
Recommandations d'ingénierie professionnelles pour la sélection des fils
Le fil UL3302 28AWG XL-PE est recommandé pour les projets de précision qui remplissent la plupart des conditions suivantes. La sélection finale des matériaux doit être confirmée par des tests de prototype et des spécifications client personnalisées pour correspondre aux scénarios d'application réels :
-
Faisceaux nécessitant un léger mouvement dynamique répété pendant le fonctionnement
-
Équipements avec un espace d'installation et de routage interne extrêmement limité
-
Température de fonctionnement continue à long terme jusqu'à 105°C
-
Bornes miniatures avec des exigences strictes de taille de conducteur et de diamètre d'isolation
-
La fiabilité à long terme du produit est prioritaire sur le contrôle des coûts initiaux des matériaux
Foire aux questions (FAQ)
1. À quoi sert le fil UL3302 XL-PE ?
Le fil UL3302 XL-PE est un fil AWM basse tension UL 758 spécifié pour le câblage interne d'équipements électroniques de classe 2. Il est adapté aux scénarios de précision nécessitant un routage compact et des performances thermiques stables, notamment les équipements de test médicaux, les capteurs industriels, les modules électroniques automobiles, la robotique et les dispositifs de communication compacts.
2. L'UL3302 peut-il remplacer complètement l'UL1007 ?
Non. Le fil AWM UL Style 3302 présente une classification basse tension de 30 Vac et une température de fonctionnement nominale de 105°C dans les conditions UL applicables, et peut être envisagé pour les faisceaux basse tension compacts lorsque la construction de fil sélectionnée et les conditions d'application sont appropriées. Pour une flexion répétée, une validation spécifique à l'application est requise. En revanche, l'UL1007 prend en charge 300V/80°C pour le câblage interne statique général. La sélection des matériaux dépend des exigences réelles de tension de fonctionnement, de température et d'environnement mécanique.
3. Pourquoi choisir un fil XL-PE pour les faisceaux miniatures ?
L'isolation XLPE peut offrir une stabilité thermique fiable et prendre en charge une construction de fil compacte pour les assemblages à espace limité. Cependant, la flexibilité réelle, la résistance au vieillissement et la stabilité dimensionnelle dépendent de la construction spécifique du conducteur du fil, de la conception de l'isolation et des conditions d'application pratiques.
4. L'UL3302 28AWG est-il adapté à la transmission d'énergie ?
Il peut être utilisé dans des circuits d'alimentation à faible courant lorsque la taille du conducteur, le courant admissible, l'élévation de température, la chute de tension, la classification du connecteur et les exigences d'application sont entièrement évalués. Il n'est pas destiné aux applications d'alimentation à courant élevé.
5. La certification UL3302 garantit-elle la fiabilité du faisceau ?
L'UL3302 est une norme de style de matériau de fil. La fiabilité globale du faisceau est déterminée conjointement par la correspondance des connecteurs, le processus de sertissage, la fabrication d'assemblage et l'environnement d'application. La validation du prototype et la fabrication standardisée sont des garanties essentielles de la qualité finale du produit.
6. Quelles normes régissent le prototypage des faisceaux UL3302 ?
Les processus de prototypage font référence à deux spécifications industrielles principales : UL 758 s'applique aux exigences du fil AWM sélectionné, tandis que IPC/WHMA-A-620 fournit des critères de fabrication pour les assemblages de câbles et de faisceaux de câbles. Des exigences réglementaires supplémentaires ou spécifiques au client peuvent s'appliquer en fonction du produit fini et du marché cible.
Conclusion
Le prototypage réussi de faisceaux de câbles de précision repose sur une sélection scientifique des matériaux et des processus de fabrication standardisés, plutôt que sur les avantages de performance d'un seul composant. En tant que fil AWM UL Style 3302 spécifié sous UL 758, l'UL3302 28AWG offre une température de fonctionnement nominale de 105°C dans les conditions UL applicables et peut prendre en charge des conceptions de faisceaux compacts lorsque ses dimensions de conducteur et d'isolation répondent aux exigences de l'application, ce qui en fait une option appropriée pour les systèmes électroniques compacts basse tension.
Les ingénieurs doivent adopter une logique de sélection de fil multidimensionnelle combinant les spécifications standard, l'adaptabilité environnementale et la compatibilité des processus. La combinaison des normes applicables avec la validation de prototype basée sur des scénarios aide à identifier les risques de conception tôt, à réduire les révisions inutiles et à améliorer la cohérence de la production de masse.
Obtenez un support professionnel de prototypage de faisceaux UL3302
Notre équipe d'ingénierie fournit des services personnalisés clés en main pour les projets de faisceaux de câbles de précision médicaux, industriels, automobiles et robotiques, y compris la revue de conception, la sélection des fils et connecteurs, la fabrication de prototypes, la validation du sertissage, l'optimisation des processus et l'interface technique de production de masse. Nous aidons les clients à raccourcir les cycles de validation et à réduire les risques de révision de conception.
Soumettez vos dessins et spécifications dès maintenant pour obtenir une solution personnalisée de prototypage de faisceaux de câbles UL3302.