在精密 线束 原型设计过程中,连接器选型只是设计的一部分。导线绝缘材料、导体构造、外径、压接兼容性以及环境适应性也需要在量产发布前进行全面评估。这些因素会影响医疗设备、工业控制、汽车电子和紧凑型消费设备中使用的微型精密线束在原型和量产阶段的电气性能、机械耐久性、连接器兼容性和制造一致性。
对于配备微型连接器的紧凑型电子系统,UL3302 28AWG XL-PE 导线是低压内部布线的常见选择。与传统的 PVC 绝缘 UL1007 导线相比,XL-PE 绝缘提供了比许多传统 PVC 绝缘导线更高的温度额定值,而实际柔韧性和机械耐久性取决于完整的导线构造和应用条件。
以下章节涵盖 UL3302 规格、材料选择基准、原型验证注意事项以及标准化线束制造实践。最终材料选择必须根据实际应用条件、客户图纸和行业标准进行验证。
什么是 UL3302 XL-PE 导线?核心定义与应用
UL Style 3302 是 UL 758 认证体系下的设备布线材料(AWM)线材样式,指定用于电子设备的低压内部布线,包括 Class 2 应用。它采用交联聚乙烯(XL-PE 或发泡 XL-PE)绝缘,其交联结构支持其更高的温度额定值和特定应用的耐久性。
UL3302 导线常用于电子设备的低压内部布线,其 30 Vac/105°C 额定值和物理构造满足应用要求。UL3302 28AWG 是微型低压信号以及在某些应用中低电流电源线束的常见尺寸,在紧凑电路设计中平衡了尺寸紧凑性和基本电气性能。
UL3302 XL-PE 导线的典型应用
典型应用可能包括需要稳定热性能和机械性能的低压精密电子场景,包括:
-
医疗精密设备和测试仪器
-
工业控制系统和微型传感器信号线束
-
汽车电子模块和选定的低压 BMS 相关电路
-
机器人和自动化机械传动辅助电路
-
高精度通信设备和紧凑型消费电子产品
UL3302 XL-PE 与 UL1007 PVC:标准规格对比
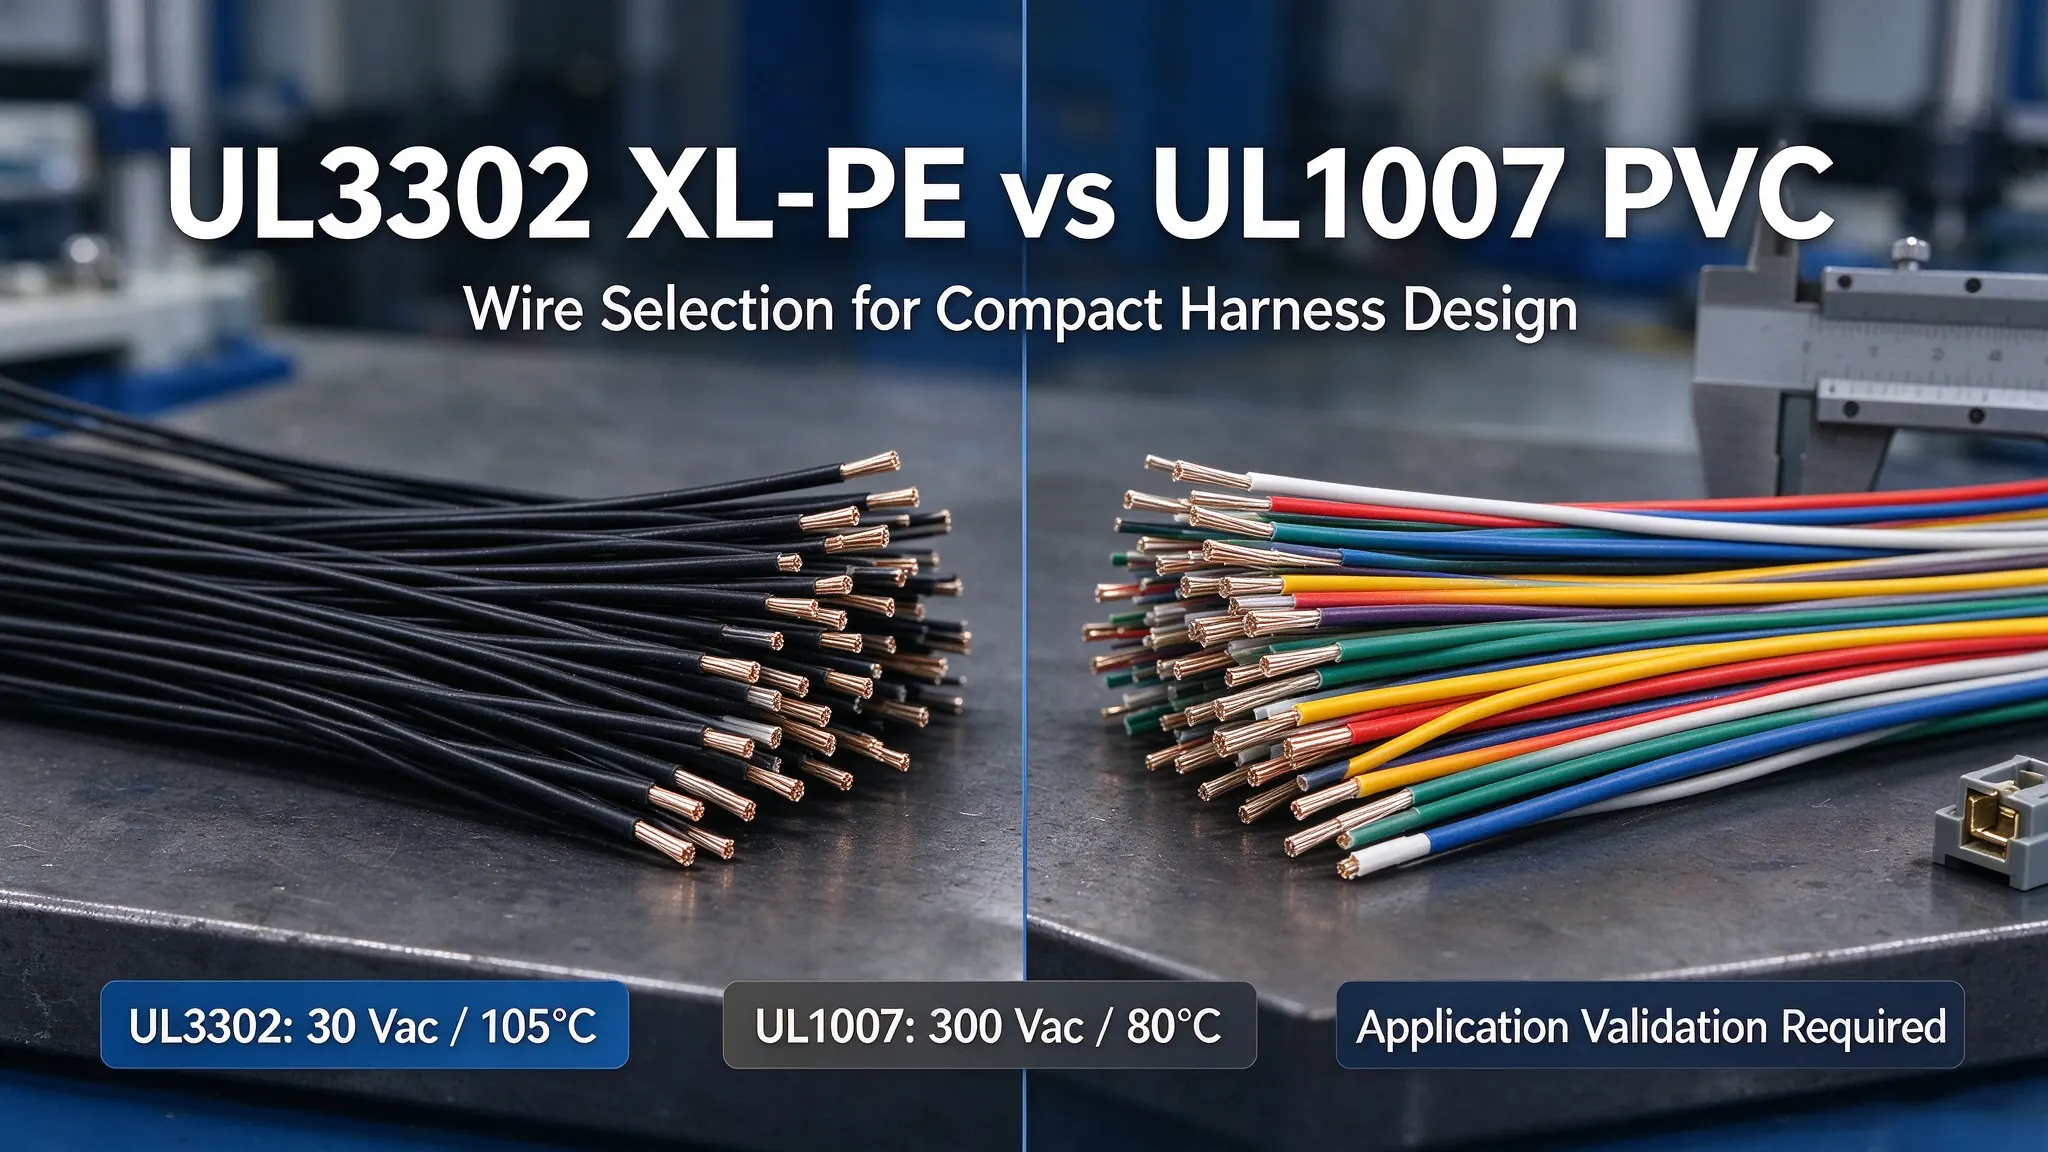
在精密原型设计中,一个常见的设计问题是 UL1007 能否在微型线束项目中替代 UL3302。两者都是 UL 758 认证的 AWM 导线,但它们具有不同的官方 UL 样式额定值、绝缘材料和设计定位,从而导致适用场景不同。材料选择必须匹配工作电压、温度、机械运动和环境条件,而不是仅仅依赖 AWG 尺寸。
下表根据 UL iQ AWM 样式标准比较了 UL3302 和 UL1007 的官方基准规格:
|
性能特征
|
UL3302(XL-PE 绝缘)
|
UL1007(PVC 绝缘)
|
|
绝缘材料
|
交联聚乙烯(XL-PE / 发泡 XL-PE)
|
聚氯乙烯(PVC)
|
|
额定温度(UL 标准)
|
105°C
|
80°C
|
|
额定电压(UL 标准)
|
30 Vac(Class 2 低压电路)
|
300 Vac 通用内部布线
|
|
反复弯曲性能
|
取决于导线构造和应用验证
|
取决于 PVC 配方和导线构造
|
|
核心应用场景
|
紧凑型低压 Class 2 精密电子线束
|
通用静态设备内部布线
|
在实践中,没有哪种 UL 样式是普遍优越的。UL1007 为额定 80°C 的传统静态内部布线提供了更高的电压容差和成本优势。当所选导体构造和绝缘尺寸满足连接器和布线要求时,UL3302 28AWG 可以支持紧凑型线束设计。在需要反复弯曲时,不应仅根据绝缘材料选择导线;弯曲寿命测试必须采用实际导线构造、弯曲半径、运动模式和现场环境条件。
工程师为何选择 UL3302 进行精密线束原型设计
在采用高精度连接器(例如 HRS DF57H 系列)的微型线束项目中,绝缘材料和导线构造对长期可靠性的影响往往比单纯的 AWG 导体尺寸更为关键。XL-PE 绝缘提供稳定的热性能和紧凑的结构设计,使 UL3302 适用于具有已验证应用条件的特定紧凑型低压精密场景。
当以下设计条件中的多项适用时,可以考虑使用 UL3302 28AWG:
-
布线空间有限的紧凑型或完全密封的电子外壳
-
运行期间电缆有轻微反复运动的动态设备
-
对导体和绝缘直径匹配要求严格的微型端子
-
所选导线需要 105°C 温度额定值的应用
-
精密电路对长期生命周期稳定性有严格要求
UL3302 28AWG XL-PE 导线:关键标准规格
UL3302 28AWG 是微型低压信号和低电流电源线束的常见尺寸,在尺寸紧凑性、组装灵活性和精密连接器压接兼容性之间取得平衡。以下规格遵循 UL 758 基准标准,根据制造商导体绞合和绝缘设计会有细微偏差:
|
规格项目
|
标准典型值
|
|
线材样式
|
UL Style 3302 AWM 导线(符合 UL 758 标准)
|
|
导体线规
|
28AWG
|
|
绝缘材料
|
交联聚乙烯(XL-PE / 发泡 XL-PE)
|
|
额定电压
|
30 Vac(Class 2 低压电路)
|
|
额定温度
|
105°C
|
|
导体类型
|
裸铜 / 镀锡铜(可选)
|
|
典型外径
|
所选导线构造约为 0.8–0.9 mm
|
|
核心应用
|
紧凑型低压精密电子线束
|
对于 HRS DF57H 系列等微型连接器,应在原型开发期间全面评估导线外径、导体绞合、端子匹配和压接规格,以确保组装一致性和电气稳定性。
线束设计的工程验证注意事项
实际线束组件中的导线材料性能不能仅凭标准参数来判断。需要进行实际工程验证,以确认对特定工作环境的适应性。XLPE 绝缘为精密线束设计提供了可靠的热稳定性和紧凑的结构优势,但实际弯曲寿命、抗老化性和机械耐久性取决于导体绞合、绝缘厚度、弯曲半径、运动频率和现场环境条件。
在动态线束应用中,验证计划必须包括完全模拟实际工作条件的反复弯曲测试、高温高湿老化测试和有限空间热稳定性测试。验证的目的是确认所选导线构造是否匹配产品的机械运动和热环境要求,而不是简单地比较绝缘材料性能。
原型实践中的核心工程经验
导线选择应考虑工作温度、安装空间、机械运动频率、连接器兼容性、环境暴露和预期使用寿命。精密线束的可靠性差异通常源于绝缘材料适应性,而不是导体 AWG 尺寸。
仅根据线规尺寸或材料成本选择导线会增加原型修改和量产质量波动的风险。标准导线规格仅提供基准设计参考,对于定制精密项目,基于场景的验证不可或缺。
基于 IPC/WHMA-A-620 和 UL 758 的标准 UL3302 线束原型工作流程
高质量的导线材料需要标准化的组装工艺,以避免电气和机械缺陷。我们的原型工作流程使用 IPC/WHMA-A-620 工艺标准进行线束组装操作,并验证所选 AWM 导线适用的 UL 758 要求,确保原型一致性和量产可重复性。
步骤 1:工程图纸审查与全面材料验证
生产前工程验证涵盖客户图纸、BOM 参数和技术规格,以消除材料不匹配风险。关键项目包括 UL3302 导线认证有效性、28AWG 导体规格准确性、连接器/端子匹配参数、RoHS/REACH 合规性、导线长度和剥皮公差标准以及定制工艺要求。建立完整的材料可追溯性记录,用于全过程质量跟踪。
步骤 2:精密自动裁线剥皮
采用自动化导线加工设备以保证尺寸精度。对于特定的 HRS DF57H 原型配置,批准的工艺规范可能要求导线长度为 31±3 mm,剥皮长度为 1±0.5 mm。剥皮过程中实施严格的深度控制,以防止 XL-PE 绝缘划伤或铜绞线损坏,并在后续工序前对剥皮导线进行 100% 目视检查。
步骤 3:标准化精密端子压接
端子压接是决定线束机械和电气可靠性的核心工艺。所有操作遵循 IPC/WHMA-A-620 客观检查标准,涵盖压接高度、压接宽度、喇叭口形成、绝缘支撑、导体刷均匀性和端子变形。拉拔力要求遵循适用的客户或端子制造商规范。首件产品采用破坏性横截面分析,以验证合格的导体压缩和压接结构。
步骤 4:精密连接器外壳组装
压接合格后,将端子插入连接器外壳,严格检查腔体匹配、端子锁定状态、插入方向、外壳完整性和整体外观。对于微型精密连接器,监控插入力和端子保持力,以避免端子脱出和组装错位缺陷。
步骤 5:100% 全电气测试
所有原型线束都经过全电气测试,以消除隐藏的电路风险。常规测试项目包括开路检测、短路检测、引脚顺序验证、接线正确性确认和电路连续性测试。可根据客户要求按需添加定制的绝缘电阻和介电耐压测试,以满足特殊电气性能标准。
步骤 6:最终尺寸和外观检查 + 原型放行
最终检查涵盖整体线束长度公差、连接器安装方向、导线布线均匀性、表面外观、标签规格和包装合规性。只有在所有检查记录获得批准后,才能完成原型交付和工艺文件更新,为后续量产提供标准化参考。
全流程质量控制体系:从原型到量产
客户批准的原型作为统一生产基准。实施全过程质量控制以稳定批次一致性:
-
IQC(来料质量控制):验证 UL 认证有效性、线规准确性、连接器规格以及原材料的完整材料可追溯性
-
IPQC(过程质量控制):在生产过程中定期检查剥皮质量、压接尺寸精度、拉拔力合规性和现场组装工艺
-
FQC(最终质量控制):在包装前完成尺寸校准、外观检查和全电气性能测试
-
OQC(出货质量控制):在交付前根据批准的质量计划进行最终抽样检验和出货合规性验证
对于高可靠性项目,可根据客户规格添加额外的定制环境验证(温度循环、湿度老化、弯曲模拟测试),以确保长期运行稳定性。
应避免的 6 个常见精密线束工程错误
大多数原型和量产质量风险源于标准化工艺遗漏和片面材料选择逻辑。基于长期制造和原型实践,最常见的工程错误总结如下:
-
将相同 AWG 等同于相同性能:28AWG UL3302 和 28AWG UL1007 采用完全不同的绝缘系统和标准额定值;不能仅凭导体尺寸判断性能。
-
针对工作条件不恰当地选择 PVC 导线:在没有检查所需温度、电压、机械运动和环境条件的情况下选择 PVC 绝缘导线,可能会增加后期设计变更的风险以及高温或动态工作场景中的可靠性问题。
-
剥皮过程中损坏 XL-PE 绝缘:尽管 XL-PE 具有优异的热性能和机械性能,但未校准的剥皮设备会划伤绝缘层并损害长期可靠性。
-
忽视短线束的拉拔力验证:短微型导线容易存在隐藏的压接缺陷;拉拔力测试对于验证端子保持稳定性至关重要。
-
将导线和连接器匹配设计脱节:线束整体可靠性取决于匹配的导线外径、端子结构和绝缘性能,而不是单一组件的质量。
-
仅依赖标准参数而不进行场景验证:行业标准仅提供基准要求;定制应用环境需要针对性的原型验证。
专业导线选型工程建议
对于满足以下大多数条件的精密项目,推荐使用 UL3302 28AWG XL-PE 导线。最终材料选择必须通过原型测试和定制客户规格确认,以匹配实际应用场景:
-
运行期间需要轻微反复动态运动的线束
-
内部安装和布线空间极其有限的设备
-
长期连续工作温度高达 105°C
-
对导体尺寸和绝缘直径要求严格的微型端子
-
产品长期可靠性优先于初始材料成本控制
常见问题解答(FAQ)
1. UL3302 XL-PE 导线用于什么?
UL3302 XL-PE 导线是一种 UL 758 AWM 低压导线,指定用于 Class 2 电子设备内部布线。它适用于需要紧凑布线和稳定热性能的精密场景,包括医疗测试设备、工业传感器、汽车电子模块、机器人和紧凑型通信设备。
2. UL3302 能完全替代 UL1007 吗?
不能。UL Style 3302 AWM 导线在适用的 UL 条件下具有 30 Vac 低压额定值和 105°C 额定工作温度,在所选导线构造和应用条件合适的情况下,可考虑用于紧凑型低压线束。对于反复弯曲,需要针对应用进行验证。相比之下,UL1007 支持 300V/80°C,适用于通用静态内部布线。材料选择取决于实际工作电压、温度和机械环境要求。
3. 为什么为微型线束选择 XL-PE 导线?
XLPE 绝缘可以提供可靠的热稳定性,并支持空间受限组件的紧凑型导线构造。然而,实际柔韧性、抗老化性和尺寸稳定性取决于特定的导线导体构造、绝缘设计和实际应用条件。
4. UL3302 28AWG 适合电力传输吗?
在全面评估导体尺寸、允许电流、温升、电压降、连接器额定值和应用要求后,可用于低电流电源电路。它不适用于大电流电源应用。
5. UL3302 认证能保证线束可靠性吗?
UL3302 是导线材料样式标准。线束整体可靠性由连接器匹配、压接工艺、组装工艺和应用环境共同决定。原型验证和标准化制造是最终产品质量的基本保证。
6. UL3302 线束原型设计遵循哪些标准?
原型设计流程参考两个核心行业规范:UL 758 适用于所选 AWM 导线要求,而 IPC/WHMA-A-620 提供了电缆和线束组件的工艺标准。根据成品和目标市场,可能适用额外的法规或客户特定要求。
结论
成功的精密线束原型设计依赖于科学的材料选择和标准化的制造工艺,而不是单一组件的性能优势。作为 UL 758 下指定的 UL Style 3302 AWM 导线,UL3302 28AWG 在适用的 UL 条件下提供 105°C 额定工作温度,并且当其导体和绝缘尺寸满足应用要求时,可以支持紧凑型线束设计,使其成为紧凑型低压电子系统的合适选择。
工程师应采用结合标准规格、环境适应性和工艺兼容性的多维导线选择逻辑。将适用标准与基于场景的原型验证相结合,有助于及早识别设计风险,减少不必要的修改,并提高量产一致性。
获取专业的 UL3302 线束原型设计支持
我们的工程团队为医疗、工业、汽车和机器人精密线束项目提供一站式定制服务,包括设计审查、导线和连接器选型、原型制造、压接验证、工艺优化和量产技术对接。我们帮助客户缩短验证周期并降低设计修改风险。
立即提交您的图纸和规格,获取定制的 UL3302 线束原型设计方案。